Ipari hatékonyság- és eredményfejlesztés+36 30 603 2564
ESETTANULMÁNY

Átállásból kapacitás – SMED-fejlesztés egy műanyagipari üzemben

Hogyan csökkent egy műanyagipari üzem 20 legkritikusabb gépén az átlagos átállási idő 156 percről 108 percre – és hogyan maradt meg tartósan az eredmény?

Iparágműanyagipar, fröccsöntés
Fejlesztési területSMED, átállási idő csökkentése, standardizálás, vizuális és digitális támogatás
Megközelítésmegfigyelés, gemba, dolgozói tapasztalat, belső/külső műveletek szétválasztása és folyamatos fejlesztés
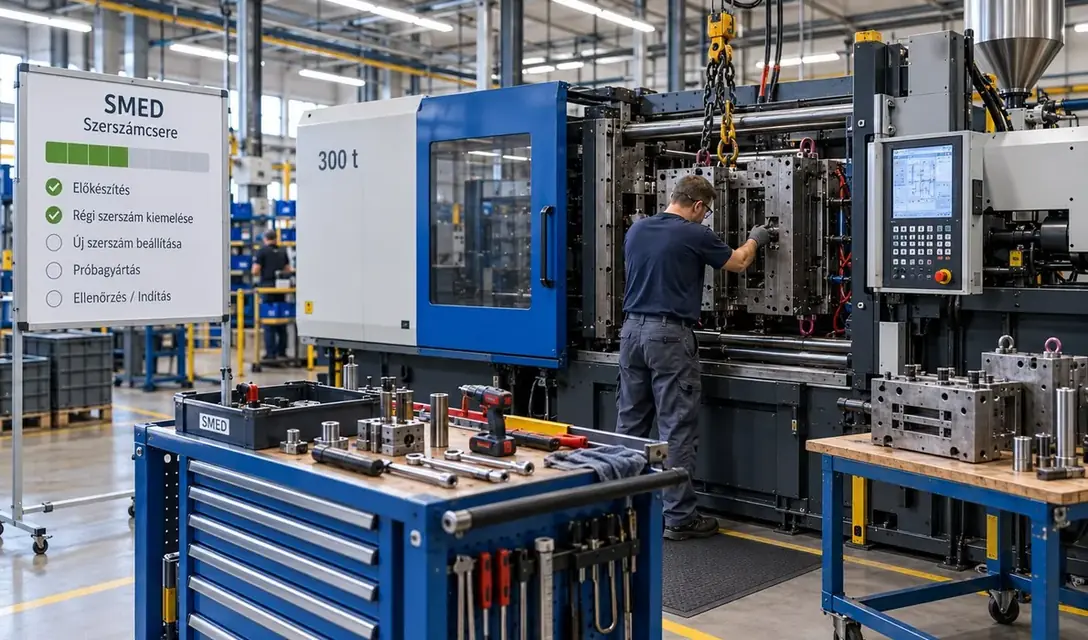
Illusztráció egy fröccsöntőgép szerszámcseréjéről
ILLUSZTRÁCIÓ – Nem a projekt helyszínén készült kép.
RÉSZLETES BEMUTATÓ

Mi történt, és mi igazolja az eredményt?

Az alábbiakban csak olyan adatot közlök, amelyet a projekt dokumentációja alátámaszt és nyilvánosan közölhető.

KIINDULÓ HELYZET

20 legkritikusabb gép, átlagosan 156 perces átállások

A gyártóüzem 20 legkritikusabb gépének bevonásával indított projektben az átállások átlagos ideje 156 perc volt, az egyes átállások 65 és 320 perc között mozogtak.

Az átállások alatt a gép teljesen állt. A hosszabb átállások termelési programcsúszást, kapkodást és nem tervezett folyamatokat is okoztak.

BEAVATKOZÁS

Részletes elemzés, előkészítés, standardizálás

Az átállási folyamatot részletesen elemeztük, és legalább 10 különálló veszteségforrást tártunk fel. A fejlesztés során:

  • előkészítési lépéseket vezettünk be,
  • pontos, lépésről lépésre követhető utasítási listát és ellenőrzőlistát vezettünk be,
  • javítottuk a szerszámokat,
  • rendeztük a munkaterületet.
MÉRT EREDMÉNY

156 → 108 perc

Az átlagos átállási idő 156 percről 108 percre csökkent. Ez 48 perc megtakarítás átállásonként, azaz 30,77%, kerekítve 31%.

Ez átlagos 40 átállás esetén heti 32 óra felszabaduló gépkapacitást jelent.

BIZONYÍTÉK

Mérés, nem becslés

Az eredményt a termelési felügyeleti rendszer átállásidő-mérése igazolta, és az eredmény folyamatosan fennmaradt.

A fejlesztés első fázisa körülbelül fél évig tartott.

Mit nem publikálok? A gépóra értéke, a darabfedezet és a pénzügyi hatás bizalmas adat, ezeket nem közlöm.
A FEJLESZTÉS FOLYAMATA

Kiinduló helyzet → felismerés → megoldás → folyamatos fejlesztés → eredmény

A fejlesztés során nem egyetlen részfeladatot, hanem a teljes szerszámcsere-folyamatot vizsgáltuk az utolsó jó darabtól a következő első jó darabig.

1

Kiinduló helyzet

Az átlagos átállási idő 156 perc volt, az egyes átállások 65 és 320 perc között mozogtak.

2

Felismerés

A SMED alapján különválasztottuk a belső és külső műveleteket, így az átállástól függetlenül végezhető feladatokat is azonosítottuk.

3

Megoldás

Hetente 2–3 átállást részletesen elemeztünk, a gépbeállítók, szerszámkészítők és műszaki szakemberek bevonásával.

4

Folyamatos fejlesztés

Átállásról átállásra új eszközöket, folyamatokat, dokumentumokat és digitális megoldásokat vezettünk be.

5

Mérhető eredmények

Az átlagos átállási idő 156 percről 108 percre csökkent (−31%), az első fázis körülbelül fél év alatt.

MÉRHETŐ EREDMÉNYEK

A rövidebb átállás kapacitást szabadított fel.

A fejlesztés hatását a termelési felügyeleti rendszer átállásidő-mérésén keresztül követtük.

31%javulás az átlagos átállási időben
156 → 108 percátlagos átállási idő a fejlesztés előtt és után
32 óra / hétfelszabaduló gépidő
20 gépa projektbe bevont, legkritikusabb gép
10+különálló feltárt veszteségforrás
~6 hónapa fejlesztés első fázisa
HOGYAN SZÁMOLTAM?

Az átállási idő megtakarításából felszabaduló gépidő.

156 → 108 perc−48 perc / átállás
× 40 átállás hetente= 32 óra / hét
× 50 termelési hét≈ 1 600 gépóra / év
A MEGOLDÁS A GYAKORLATBAN

SMED, standardizálás és a dolgozói tapasztalat tudatos használata

Utolsó jó darabaz átállás kezdőpontja
→
Belső műveletekcsak az átállás alatt végezhetők
→
Külső műveletekelőtte vagy utána is elvégezhetők
→
Első jó darabrövidebb teljes átállási idő
↗

A szakemberek tapasztalata kincsesláda.

A gépbeállítók, szerszámkészítők és műszaki szakemberek napi tapasztalatában rengeteg fejlesztési lehetőség van.

A cél nem az volt, hogy kívülről megmondjuk, hogyan kell gyorsabban dolgozni, hanem hogy meghallgassuk őket, a javaslataikat finomhangoljuk, majd megvalósítsuk.

Így a SMED nem egyszeri technikai beavatkozássá, hanem közös fejlesztési folyamattá vált.

BEVEZETETT FEJLESZTÉSEK

Apró, egymásra épülő változtatásokból állt össze az eredmény.

01szerszám-előkészítő utasítás
02célirányos szerszámkészlet
03ergonomikus és munkakönnyítő intézkedések
04szín- és számjelölések
05QR-kódos azonosítás és nyomon követés
06javítási adatok rögzítése
SZÁMOLJA KI A SAJÁT LEHETŐSÉGÉT!

Mennyi kapacitást szabadíthat fel az Ön üzemében a rövidebb átállás?

Adja meg a jelenlegi gyakoriságot és átállási időt, majd azt a megtakarítást, amellyel elégedett lenne.

A számítás szemléltető becslés. A tényleges lehetőséghez helyszíni megfigyelés, adatok és munkaszervezési elemzés szükséges.

Szeretné pontosan tudni? 30 perces ingyenes konzultáció →

A KÖVETKEZŐ LÉPÉS

A fenntartható eredményhez nem elég egyszer megjavítani a folyamatot.

A SMED-fejlesztés tapasztalata azt mutatta, hogy a tartós eredményhez rendszeres elemzés, helyszíni jelenlét, standardizálás, visszamérés és a dolgozók támogatása szükséges.

Erre ad lehetőséget a Működésfejlesztés.
  • rendszeres helyszíni jelenlét és gemba
  • folyamatok és veszteségek gyakorlati vizsgálata
  • fejlesztési intézkedések és standardok támogatása
  • mérés, utánkövetés és további finomhangolás
  • a fejlesztések beépítése a mindennapi működésbe
TUDJON MEG TÖBBET A MŰKÖDÉSFEJLESZTÉSRŐL →
ÉS MIT JELENTHET EZ AZ ÖN ÜZEMÉBEN?

Nem az a kérdés, hogy lehet-e gyorsítani. Hanem az, hogy hol van a veszteség.

A bemutatott projektben a fejlesztés 31%-os javulást hozott az átlagos átállási időben (156 → 108 perc). Ez azonban nem jelenti azt, hogy minden üzemben ugyanekkora eredmény érhető el. A lehetőség függ az aktuális átállási időtől, a munkaszervezéstől, az előkészítés módjától, a szerszámok és eszközök rendelkezésre állásától, valamint az adott üzem egyedi adottságaitól.

Érdemes ezekkel kezdeni:

  • Mérje meg az átállást az utolsó jó darabtól a következő első jó darabig.
  • Bontsa szét a műveleteket belső és külső tevékenységekre.
  • Keresse a keresésből, várakozásból, mozgatásból és előkészítésből származó veszteségeket.
  • Vonja be azokat, akik nap mint nap elvégzik az átállást.
  • Rendszeresen mérje vissza, hogy az új standardok valóban működnek-e.
INGYENES SEGÉDLET

Töltse le a Veszteségvadászat bejárási adatlapját.

Ezzel a strukturált adatlappal végzem a helyszíni bejárást: gyors megfigyelési napló, prioritás-értékelés, pénzügyi hatásbecslés. Adja meg elérhetőségeit, és elküldöm letöltésre.

Kérjük, adja meg a nevét.
Kérjük, adja meg telefonszámát.
Kérjük, adjon meg egy érvényes e-mail címet.
Kérjük, fogadja el az adatkezelési tájékoztatót a folytatáshoz.
Néhány kötelező mező hiányzik vagy hibás — ezeket pirossal jelöltük.

Készen áll arra, hogy az Ön üzemében is felszabadítsuk a rejtett kapacitást?

Kérjen 30 perces díjmentes egyeztetést, és nézzük meg, hol érdemes elkezdeni.

HÍRLEVÉL

Gyakorlati írások a gyártás hatékonyságáról.

Esettanulmányok, számítási minták és vezetői szempontok — ritkán, és csak ha érdemi mondanivalóm van. Leiratkozás egy kattintással.

Kérjük, adjon meg egy érvényes e-mail címet.
Kérjük, fogadja el a feliratkozáshoz.
Kérjük, adja meg az e-mail címét, és fogadja el a feltételt.