A színátállás az egyik leggyakoribb és leginkább alulbecsült veszteségforrás a fröccsöntő üzemekben. Itt keletkezik a „láthatatlan” selejt jelentős része, a levegőbe fröccsölt anyagtömb, a csíkos és foltos első darabok, a garatban maradt, már bekevert granulátum és a tisztítóanyag. Ehhez jön még a gépidő, amíg a szín „tisztára fut”.
Ebben a cikkben végigmegyünk a teljes folyamaton, a rendelés vége előtti előkészítéstől az új szín jóváhagyásáig. Arra koncentrálunk, amit a legtöbb üzemben „érzésre” csinálnak: mikor kell elzárni a garatot, mikor kell leállítani a felszívót és a színadagolót, mikor álljon meg a gép, és mit érdemes tenni melegcsatornás, illetve hidegcsatornás szerszámnál.
Először érdemes tisztázni, hol van anyag a gépben abban a pillanatban, amikor az utolsó jó darabot legyártjuk. A granulátum útja jellemzően a következő: tároló vagy siló, szállítóvezeték, szárító (ha van), a gép felszívója és garatja, a garattorok, a csiga és a henger, a fúvóka, és végül, ha van, a melegcsatorna.
Ezen az úton minden egyes pont „anyagkészletet” tart. A színátállási selejt két részből áll. Az egyik az a régi színű anyag, amely a leállás pillanatában még a rendszerben van. A másik az az új anyag vagy tisztítóanyag, amellyel a régit kiszorítjuk. A cél tehát kettős: a régi színből minél kevesebb maradjon bent, amikor az utolsó jó darab elkészül, a kiszorítás pedig minél kevesebb anyaggal és idővel menjen végbe.
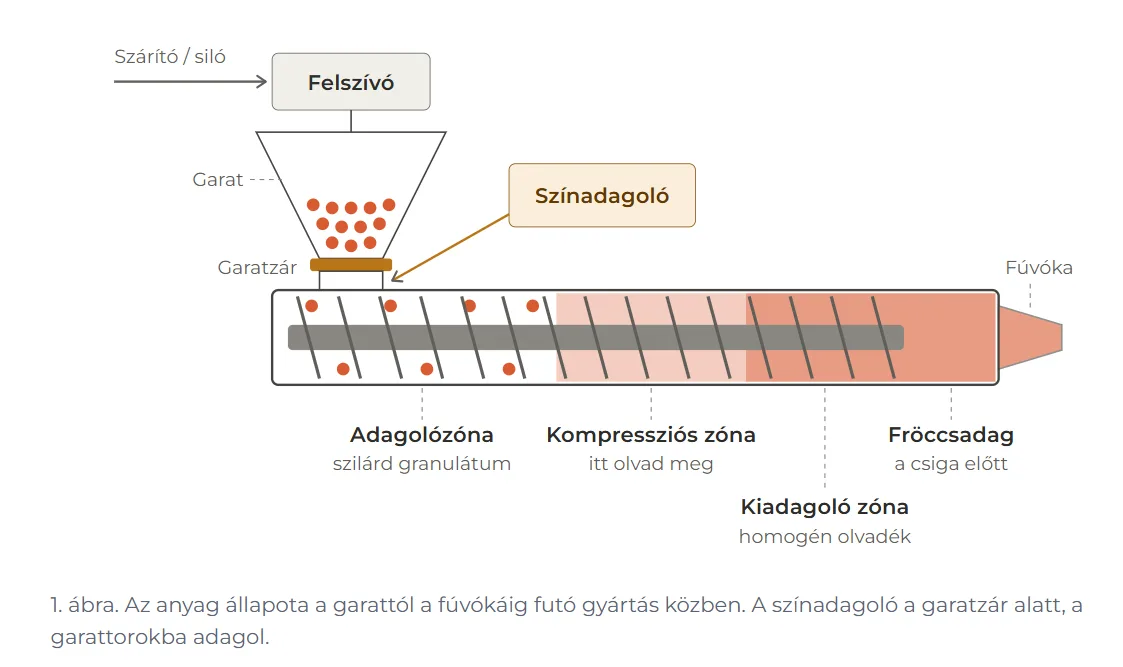
Az ábrán jól látszik a legfontosabb összefüggés: a csigában lévő anyag nem csak a csiga előtt gyűlő fröccsadagból áll. Az adagolózóna menetei között szilárd granulátum van, a kompressziós zónában félig megolvadt anyag, és csak a kiadagoló zónában és a csiga előtt van kész olvadék. Ez azért lényeges, mert a legtöbb „hány lövés van a hengerben?” számítás csak az olvadékot veszi figyelembe, a menetek közti granulátumot nem.
Minden időzítési kérdés arra vezethető vissza, hogy hány lövésnyi anyag van a garatzár alatt. Az iparban elterjedt képlet egyszerű: a hengerben lévő lövések száma a gép maximális fröccsadag-kapacitása osztva a lövéssúllyal, a tartózkodási idő pedig ennek és a ciklusidőnek a szorzata. A lövéssúly itt a termék és a beömlőrendszer együttes tömege.
Két korrekcióra szükség van. Az első a sűrűség. A gépkönyvben szereplő fröccsadag-kapacitást általában polisztirolban adják meg, ezért a henger kapacitását mindig át kell számolni a ténylegesen feldolgozott anyagra. A második az adagolózónában lévő, még meg nem olvadt anyag. Erre a szakirodalom szorzót használ: ha a fröccslöket legalább négy csigaátmérőnyi, 1,4-es, ha háromátmérőnyi, akkor 2,0-s szorzóval számolnak (20:1 L/D arányú általános célú csigát feltételezve).
Van egy gyakorlati mérési módszer is, amely pontosabb bármilyen képletnél. Egy sötét színű, kompatibilis granulátumszemet a fúvókacsúcsba vagy a garattorokba helyezünk, és megszámoljuk a lövéseket, amíg a színes szem megjelenik a darabban. Melegcsatornás szerszámnál ugyanígy mérhető a melegcsatornában lévő anyag is. Ezt gépenként és szerszámonként egyszer érdemes elvégezni, és a számot a beállítólapra felírni.
A kérdés tehát nem az, hogy „mennyivel előbb” zárjunk, hanem hogy a garatzár alatt hány lövésnyi anyag van, és hány darab hiányzik még a rendelésből. Ha a kettő egyezik, a gép pontosan akkor ürül ki, amikor az utolsó jó darab elkészül.
Vegyünk egy példát. A gép maximális fröccsadagja a feldolgozott anyagra átszámolva 360 g, a lövéssúly 90 g, a ciklusidő 30 másodperc. Ez 4 lövés olvadék, az 1,4-es szorzóval közel 6 lövés. Hozzájön a garattorokban lévő kis mennyiség, ami a tolózár alatt még a torokban áll, ez gépmérettől függően fél vagy egy lövésnyi. Ebben a példában tehát a garatzárat nagyjából 6–7 lövéssel a rendelés vége előtt kell zárni, ami körülbelül 3–3,5 perc.
Egy fontos gyakorlati megszorítás: az utolsó egy-két lövés már nem lesz teljes. Amikor a csiga kiürül, nem tudja felépíteni a teljes adagot, és rövid lövés (hiányos töltés) keletkezik. Ezért a számításnál az utolsó 1–2 lövést selejtként kell tervezni, vagy a garatzárat ennyivel később zárni, ha a rendelésből amúgy is maradna néhány tartalék darab.
A felszívót sokkal korábban kell leállítani, mint a garatzárat, mert a garat jóval több anyagot tárol, mint a csiga. A szabály itt is ugyanaz: a garatban annyi anyag maradjon, amennyi a rendelés hátralévő részéhez kell.
A példánál maradva: óránként 120 lövés 90 g-mal óránként 10,8 kg anyagfogyást jelent. Ha a garatban 30 kg anyag van, az majdnem 3 óra gyártásnak felel meg. A felszívót tehát nem 5 perccel a vége előtt, hanem a hátralévő darabszám alapján kell leállítani: amikor a garatban lévő mennyiség plusz a csigában lévő mennyiség pontosan fedezi a hátralévő darabokat.
Két gyakorlati megjegyzés tartozik ide. Egyrészt a szállítóvezetékben is maradhat anyag. Sok felszívónál van vezetékürítő funkció, amely a leállításkor kiszívja a csőben maradt granulátumot. Ha ez nincs, a vezetéket kézzel kell üríteni, különben az első új töltés a régi anyagot hozza magával. Másrészt a garatban maradt, nem bekevert granulátum nem feltétlenül selejt, visszamehet zárt tárolóba. Bekevert (előkevert, színezett) granulátum esetén viszont szinte mindig selejtté vagy csak ugyanarra a termékre felhasználható maradékká válik, ezért ott különösen fontos a pontos számítás.
Ha az anyagot szárítani kell, a szárítótartály tartalmát is bele kell számolni. A szárítóban lévő anyag több órás tartózkodási időre van méretezve, ezért ott a legnagyobb a „tehetetlenség”. Az utolsó szárítótöltetet úgy kell méretezni, hogy csak a rendelés hátralévő részét fedezze, kis tartalékkal. A szárítóban maradt anyag visszamehet tárolásra, de később újra szárítani kell, ami energia és idő.
Gyakori elképzelés, hogy a festéket (mesterkeveréket) még a garatzár előtt ki kell kapcsolni, hogy kevesebb pigment legyen a csigában. Ez a gyakorlatban általában nem csökkenti, hanem növeli a selejtet.
A színadagoló jellemzően a garatzár alatt, a garattorokba adagol. Ha előbb kapcsoljuk ki, mint a garatzárat, az utána gyártott darabok színe fokozatosan halványul. Ezek a darabok a legtöbb esetben színhibásak, tehát selejtek. A helyes gyakorlat az, hogy a színadagoló és a garatzár egyszerre áll le, mert ettől a ponttól a csigában lévő anyag már nem kap utánpótlást, a szín pedig a teljes kiürülésig stabil marad.
Ami valóban csökkenti a selejtet, az a színadagoló saját tartályának kezelése. A rendelés utolsó órájában ne töltsük tele az adagolót, hanem csak kimérve annyi mesterkeveréket tegyünk bele, amennyi a hátralévő lövésekhez kell. Egy 90 g-os lövésnél 3%-os adagolási aránnyal lövésenként 2,7 g mesterkeverék fogy, az utolsó 100 lövéshez tehát 270 g. Ha az adagolóban így nem marad mesterkeverék, a tisztítása is percek helyett másodpercek alatt megvan. Folyékony színezék esetén ugyanez a logika: a szivattyút a garatzárral együtt kell leállítani, a vezetéket pedig üríteni kell.
Van egy kivétel. Ha a termék nem látható felületű alkatrész, és a vevő elfogad egy színárnyalat-tartományt, akkor a színadagoló korábbi leállítása egy átmeneti, „halványuló” sorozatot eredményez, amely még eladható lehet. Ez azonban vevői jóváhagyáshoz kötött döntés, nem általános szabály.
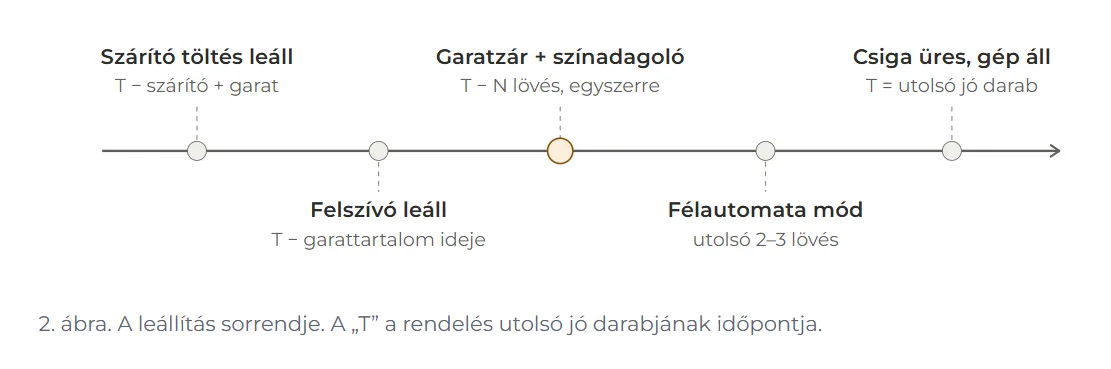
A garatzár zárása után a gép automata üzemben is tovább dolgozik, és amikor a csiga már nem tudja felépíteni az adagot, a vezérlés plasztikálási idő túllépés hibával megáll. Ez önmagában jó jelzés arra, hogy a csiga kiürült. A veszély az utolsó ciklusokban van: a rövid lövéssel gyártott darab nem mindig esik ki a szerszámból, beakadhat a formaüregbe vagy a beömlőben, és a következő záráskor szerszámsérülést okozhat.
Ezért ajánlott a garatzár zárása után, legkésőbb az utolsó 2–3 lövésnél félautomata üzemre váltani. Így a kezelő minden ciklus után ellenőrzi, hogy a darab és a beömlő kiesett-e, és csak ezután indítja a következőt. Ha a szerszámvédelem (formaüreg-figyelés, kidobás-ellenőrzés) megbízhatóan működik, ez kockázatcsökkentés; ha nincs ilyen, akkor kötelező lépés.
Amikor az utolsó jó darab elkészült, a gép megállt, és a beömlő kiesett, kezdődik az átállás „belső” része, amikor a gép már nem termel.
Az első lépés a fröccsegység hátrahúzása, hogy a fúvóka elváljon a szerszám beömlőperselyétől. Ettől kezdve a hengerből kijövő anyag levegőbe fröccsölhető a fröccsvédő burkolat mögött. A henger maradék anyagát úgy érdemes kiüríteni, hogy a hőmérsékleteket és az adagméretet addig nem módosítjuk, amíg a henger nem üres, a csigát pedig teljesen előretolt helyzetben, mérsékelt fordulattal forgatjuk, amíg a fúvókából már nem jön olvadék.
Ezután következik a garat, a garattorok, a tolózár, a színadagoló és a felszívó tisztítása porszívóval és sűrített levegővel. Hasznos ellenőrzés: üres garattal és hengerrel a csigát forgatás nélkül a lehető leghátsó helyzetbe kell húzni, és a garattorkon keresztül (védőszemüvegben) át kell nézni a látható adagolómeneteket. Itt gyakran találni odaragadt granulátumot, amely később színes pöttyöket okozna.
A legegyszerűbb módszer, ha a következő színű vagy natúr alapanyaggal „mossuk ki” a hengert. Ez működik, de általában a legtöbb anyagot fogyasztja, mert az alapanyag nem arra van tervezve, hogy a falra tapadt pigmentet és a holtterekben megülő anyagot eltávolítsa. A csiga, a visszaáramlás-gátló gyűrű környéke, a fúvókatest belső átmenetei mind olyan helyek, ahonnan a régi szín lassan „szivárog” ki. Ezért sokszor lehet látni, hogy 20–30 lövés után is megjelennek színes csíkok.
A piacon kapható tisztítóanyagok (tisztítógranulátumok és -koncentrátumok) alapvetően négy csoportba sorolhatók.
Ezek nagy viszkozitású hordozóanyagból és gyakran kemény töltőanyagból (üvegszál, ásványi töltőanyag) állnak, amely fizikailag „súrolja” a csigát és a hengerfalat. Gyorsak, áztatási időt nem igényelnek, és a sötétről világosra váltásnál, pigmentcsíkoknál jellemzően ezek a leghatékonyabbak.
Fontos korlát: az abrazív típusok veszélyesek a melegcsatornákra, a szűrőcsomagokra és az olvadékszivattyúkra, és nehezebb teljesen eltávolítani őket a gépből. A mechanikus tisztítóanyagok egy részénél a gyártó kifejezetten azt írja elő, hogy ne keverjük más anyaggal, mert úgy fejti ki a legjobb hatást.
Az előkészítés tipikus menete: a fröccsegység hátrahúzva, a csiga és a henger kiürítve, a garat és a torok kitisztítva. Ezután 1–2 hengerkapacitásnyi tisztítóanyagot kell a torokba adagolni, a csigát teljesen előretolt helyzetben tartva maximumra emelni a torlónyomást, majd amikor a tisztítóanyag megjelenik a fúvókánál, a fordulatot a biztonságos maximumra növelni. Ezt követik a rövid, nagy sebességű fröccslövések. A tisztítóanyagot végül a következő alapanyaggal, ugyancsak magas torlónyomással és fordulattal kell kiszorítani.
Ezek hő hatására aktiválódó komponenseket tartalmaznak, amelyek fellazítják a lerakódott, lebomlott vagy a holtterekben megülő anyagot. Sok típus habosodik: a hengerben megduzzad, és így jut el azokba a zugokba, ahová az áramló olvadék nem ér el. Az ilyen anyagoknál jellemzően van áztatási idő, gyakran 5 perc körüli, és a hatékonyság jele, hogy az anyag duzzad, buborékol.
Legfontosabb előnyük, hogy kímélik a berendezést, átmehetnek a szűrőcsomagokon és olvadékszivattyúkon, általánosan használhatók melegcsatornás rendszerekben, és megfelelő folyási mutatójú (MFI) típus választásával a szerszámüregbe is befröccsölhetők. Hátrányuk, hogy lassabbak: az aktiválódáshoz idő kell, és a pigmentet nem távolítják el olyan gyorsan, mint a mechanikus típusok.
Ezek a kémiai fellazítást és a mechanikus kiszorítást kombinálják. Makacs, visszatérő színszellemek, több egymás utáni sikertelen tisztítás vagy kopott csiga és visszaáramlás-gátló gyűrű esetén hatékonyak: a kémiai komponens eléri a beragadt anyagot, a mechanikus pedig gyorsan kitolja.
Ezek nem önállóan, hanem a futó alapanyaghoz keverve használhatók, ugyanúgy, mint egy színező mesterkeverék. A folyékony emulziós típusoknál a hengerhőmérsékletet jellemzően nem kell módosítani, a keverési arány pedig a szennyezettség súlyosságától, az anyagtól és a géptől függően 1 és 10% között változhat. A granulátum formájú tisztító koncentrátumok hasonló, néhány százalékos adagolással működnek. A keverést ugyanúgy kell elvégezni, mint a színező mesterkeveréknél: vagy előkeverve a garatba, vagy a színadagolón keresztül. Előnyük, hogy nem kell külön tisztítóprogramot futtatni, hátrányuk, hogy nagyon erős szennyezésnél kevésbé hatékonyak, mint a 100%-ban adagolt tisztítógranulátum.
A gyártók jellemzően 50% feletti selejtcsökkenésről számolnak be az alapanyaggal történő kimosáshoz képest, egyes saját üzemi tesztekre hivatkozó közlések 65% feletti értéket is említenek. Ezeket az értékeket gyártói állításként kell kezelni. A tényleges megtakarítás gépenként, anyagpáronként és színpáronként eltér, ezért a saját üzemben érdemes egy egyszerű mérést végezni: ugyanazt a színátállást egyszer alapanyaggal, egyszer tisztítóanyaggal végrehajtva, a felhasznált anyag tömegét és az átállási időt rögzítve.
Egyes üzemekben tisztítóanyag helyett nagy viszkozitású (alacsony MFI-jű) polietilént vagy polisztirolt használnak. Ennek elve az, hogy a sűrű anyag jobban kitolja a falra tapadt maradékot. Ez olcsó megoldás, de a hatékonysága elmarad a célra fejlesztett tisztítóanyagokétól, és az anyagpárok kompatibilitására itt is figyelni kell.
Biztonsági szabály, amelyet mindig be kell tartani. Poliacetált (POM) és PVC-t vagy más halogéntartalmú anyagot soha nem szabad egymás után, közvetlen érintkezéssel a hengerben feldolgozni, mert bomlásuk során veszélyes gázok szabadulhatnak fel. Egyes tisztítóanyagokat a gyártó kifejezetten nem ajánl acetálhoz. Minden tisztítóanyagnál a gyártói adatlapon szereplő hőmérséklet-tartományt és kompatibilitási listát kell követni.
A szakirodalom és a gyártói ajánlások több technikát is kiemelnek, amelyek a tisztítóanyag típusától függetlenül segítenek. A csiga folyamatos forgatása a tisztítóanyag bevezetésekor biztosítja, hogy az anyag azonnal érintkezzen a menetekkel. A magas torlónyomás összenyomja a tisztítóanyagot, és bepréseli az alacsony áramlású zónákba. A magasabb fordulat jobban súrol. A rövid, gyors fröccslövések ismételten átsöprik a csigát és a visszaáramlás-gátló gyűrűt. Az utónyomás rövid tartása minden ciklusban a gyűrű mögötti holtterekbe is bepréseli az anyagot.
Hasznos az is, ha a csigát időnként „kiéheztetjük”, azaz adagolás nélkül forgatjuk, és közben változtatjuk a fröccssebességet, a fordulatot és a torlónyomást. A változó áramlási viszonyok olyan helyekről is kimozdítják a maradékot, ahonnan állandó paraméterek mellett nem jönne ki.
Átlátszatlanról átlátszó anyagra váltásnál gyakran a fúvókát is le kell szerelni a maradék eltávolításához, szükség esetén pedig a csigát is ki kell húzni a teljes tisztításhoz. Ezt a lépést érdemes előre betervezni, mert percek helyett akár órákig is tarthat.
Ez a kérdés attól függ, milyen a szerszám beömlőrendszere.
Hidegcsatornás szerszámnál a teljes beömlőrendszer (beömlőcsap, elosztócsatornák) minden ciklusban megszilárdul és kiesik a darabbal együtt. Ez azt jelenti, hogy a szerszámban nincs olyan olvadéktér, amely a régi színt tartaná. A hengert ezért érdemes levegőbe fröccsölve tisztára mosni, mert így nagyobb fordulattal, nagyobb térfogatáramlással és a szerszám veszélyeztetése nélkül lehet dolgozni, és a kiáramló olvadék színe is jól látható.
Amikor a levegőbe fröccsölt anyag már tiszta, jöhet a szerszámba fröccsöntés az új anyaggal. Az első néhány ciklus még átmeneti lehet, mert a fúvókában, a visszaáramlás-gátló gyűrűnél maradhatott egy kevés régi szín. Egy fontos szabály: ilyenkor gyorsan kell ciklizálni, hogy a beömlő ne fagyjon be, mert ha a beömlő vagy az elosztó lehűl, a régi szín bent reked, és a tisztítást elölről kell kezdeni.
Az átmeneti ciklusok beömlői nem mehetnek vissza darálékként a gyártásba, mert színszennyezést visznek magukkal. Csak akkor kerülhetnek vissza a darálékhoz, ha a szín már jóváhagyott. Hidegcsatornás szerszámnál tisztítóanyagot nem kell a szerszámba fröccsölni, és abrazív típust nem is szabad.
Melegcsatornás szerszámnál a helyzet lényegesen bonyolultabb. A melegcsatorna elosztója és fúvókái folyamatosan olvadt állapotban tartják az anyagot, így a régi szín ott is megtalálható. Ez a mennyiség a lövéssúlyhoz képest gyakran több lövésnyi. Ha a melegcsatorna térfogata ismert, ugyanúgy lehet számolni vele, mint a hengerrel: a térfogatot az olvadék sűrűségével megszorozva megkapjuk a benne lévő anyag tömegét, ezt elosztva a lövéssúllyal pedig a benne lévő lövések számát.
Gyakori tapasztalat, hogy ha a csiga már tiszta, de a darabokon még mindig megjelenik a régi szín, akkor szinte mindig az elosztó tartja a színt, nem a csiga. Ilyenkor a gyors színváltás sikere sokkal inkább a melegcsatorna kialakításán múlik, mint a tisztítóanyagon.
A melegcsatornás szerszám tisztításának sorrendje a következő. Először a hengert kell tisztára mosni levegőbe fröccsöléssel, ugyanúgy, mint hidegcsatornánál. Ezt követi a melegcsatorna tisztítása, amely már a szerszámon keresztül történik. Melegcsatornába kizárólag olyan tisztítóanyag mehet, amelyet a gyártója kifejezetten melegcsatornás használatra minősített. Az abrazív, üvegszál- vagy ásványtöltésű mechanikus tisztítóanyagok károsíthatják a melegcsatornát, ezért ott jellemzően kémiai hatású, vagy a gyártó által kifejezetten melegcsatornához engedélyezett, nem abrazív típus jöhet szóba.
A habosodó típusok jellemzően 3–5 perces áztatást igényelnek a melegcsatornában, hogy a duzzadás lezajlódjon. Ezután az anyagot ki kell üríteni, és a hengert, a csigát és a melegcsatornát át kell mosni a következő alapanyaggal a gyártás előtt.
Tűszelepes melegcsatornáknál további lehetőségek is vannak: az elosztó hőmérsékletének mérsékelt emelése (az anyag bomlási határán belül), a nyitott szerszámos tisztítás, a tűszelepek nyitása-zárása a nyomásimpulzusok érdekében, és a problémás beömlők célzott tisztítása a jól tisztuló beömlők lezárásával. A tűszelepek ciklikus nyitása-zárása azért fontos, mert így minden beömlő környezete átöblítődik.
Ha a tisztítóanyagot a formaüregbe fröccsöljük (ezt csak arra minősített típussal szabad), ellenőrizni kell, hogy a darab megbízhatóan kiesik-e. A habosodó anyagok hajlamosak lehetnek a formaüregben megtapadni, ezért ezt a fázist is félautomatában kell végezni.
Sok szerszám kombinált: melegcsatornás beömlőcsappal, de hideg elosztócsatornákkal. Ilyenkor a melegcsatornás részre a fenti szabályok érvényesek, a hideg elosztórészre pedig a hidegcsatornás szabályok. A tisztítóanyag-választásnál mindig a legérzékenyebb elem a döntő, azaz ha van melegcsatorna, akkor az határozza meg, milyen anyag mehet a szerszámba.
Amikor a henger és a beömlőrendszer tiszta, következik az új szín bejáratása. Ez a lépés sokszor rögtönzött, pedig itt dől el, hány átmeneti darab kerül a selejtesládába.
Az új anyagot és a színező mesterkeveréket a helyes adagolási aránnyal kell elindítani. A színadagolót a tisztítás után kalibrálni kell (gravimetrikus adagolónál ellenőrző méréssel, volumetrikusnál kimért mintavétellel), mert egy rosszul beállított adagolási arány miatt a gép tiszta lesz, de a szín mégsem egyezik.
Ha a tisztításhoz a hőmérsékleteket módosítottuk, a gyártási hőprofilt fokozatosan kell visszaállítani. A gépet félautomatában érdemes indítani, és az első ciklusokban ellenőrizni a darab teljes töltését, a kidobást és a beömlő kiesését.
A színt a mestermintához kell hasonlítani, lehetőleg szabványos megvilágítású színellenőrző fülkében, vagy ha rendelkezésre áll, spektrofotométerrel mért színeltéréssel. A vizsgálat nem csak az alapszínről szól: a csíkok, foltok, pöttyök és a színszellem (a régi szín halvány árnyéka) mind elutasítási okok.
Amikor az első darabot jóváhagyták, a gép automata üzembe kapcsolható. Ez a pont zárja le a színátállást. Az átállás hosszát az utolsó jó régi darabtól az első jóváhagyott új darabig kell mérni, nem a tisztítás kezdetétől.
Minden tisztítóanyagnál és technikánál hatékonyabb, ha a gyártástervezés eleve jó színsorrendet állít fel. Azonos anyagon belül a világosról sötétre váltás általában könnyebb, mint fordítva, és az átlátszatlanról átlátszóra váltás a legnehezebb. A gyakorlati sorrend: átlátszó vagy natúr, majd világos, utána közepes, végül sötét színek, és a ciklus a sötétből natúrba visszaváltással zárul, ahol a legtöbb tisztítás kell.
Érdemes a heti gyártástervet úgy összeállítani, hogy a nehéz váltások (fekete után fehér, átlátszatlan után átlátszó) a lehető legritkábban forduljanak elő, és ha elkerülhetetlenek, akkor tervezett karbantartással (fúvókatisztítás, csigaellenőrzés) essenek egybe.
A tisztítás nagy része nem lenne szükséges, ha jobban odafigyelnénk a csiga és a fúvóka kialakítására. A fúvókatest legyen a szerszámhoz szükséges legrövidebb, és ne legyen akadály az áramlási csatornában. A kopott csiga és visszaáramlás-gátló gyűrű holttereket képez, ahol a régi szín megül. A bevonatos csigák kevésbé tapadnak. A gép méretét a lövéssúlyhoz kell választani: ha a lövéssúly a henger kapacitásának csak kis része, a tartózkodási idő hosszú, sok lövésnyi anyag van a hengerben, és a színátállás is több anyagot fogyaszt. Melegcsatornánál pedig már a beszerzéskor érdemes rákérdezni a gyártónál a gyors színváltásra optimalizált, holtterek nélküli elosztóra.
A színátállás tipikus SMED (gyors átállás) feladat. A lépéseket két csoportba kell sorolni: belső lépések, amelyek csak álló gépen végezhetők (henger kiürítése, tisztítás, fúvókacsere), és külső lépések, amelyek a gép futása közben is elvégezhetők. Külső lépés például a következő anyag előszárítása és odakészítése, a mesterkeverék kimérése, a tisztítóanyag odakészítése, a porszívó, a sűrített levegős pisztoly és a gyűjtőtálcák előkészítése, a gyűjtőedények feliratozása, a mesterminta és a színellenőrző fülke előkészítése, valamint a következő termék beállítólapjának előkészítése.
Érdemes néhány mutatót bevezetni és rendszeresen mérni: a színátállás időtartamát, a felhasznált tisztítóanyag és alapanyag tömegét, az átmeneti (selejt) darabok számát, és az első darab jóváhagyásáig eltelt ciklusok számát. Ha ezeket gépenként és színpáronként rögzítjük, néhány hét alatt kiderül, hol vannak a legnagyobb tartalékok.
A rendelés vége előtt számoljuk ki, hány lövésnyi anyag van a garatzár alatt, a csigában és a melegcsatornában. A szárító és a felszívó leállítását a hátralévő darabszám alapján időzítsük, ne érzésre. A garatzárat és a színadagolót egyszerre zárjuk, és a színadagoló tartályában csak annyi mesterkeverék legyen, amennyi a hátralévő lövésekhez kell. Az utolsó lövéseket félautomatában gyártsuk. A hengert levegőbe fröccsölve tisztítsuk, a tisztítóanyagot pedig a szerszám típusa alapján válasszuk: melegcsatornába csak arra minősített típus mehet. Az új színt félautomatában indítsuk, és csak az első darab jóváhagyása után kapcsoljunk automatába.
A színátállás nem kerülhető el, de a vele járó selejt és állásidő mérhető, és tudatos munkával jelentősen csökkenthető.
Kíváncsi, mennyi időt, anyagot és pénzt visznek el ezek a veszteségek az Ön üzemében?
30 percben segítek eldönteni, érdemes-e továbbmenni. Ingyenes és kötelezettségmentes.
Esettanulmányok, számítási minták és vezetői szempontok — ritkán, és csak ha érdemi mondanivalóm van. Leiratkozás egy kattintással.