A legtöbb fröccsöntő üzemben tudják, mennyi a selejt. Kevés helyen tudják viszont pontosan, hogy miből áll, mi okozza, és melyik hibatípus kerül a legtöbbe. Pedig a selejt nem egyetlen szám. Tucatnyi különböző hibatípus összessége, eltérő okokkal, eltérő gyakorisággal és nagyon eltérő következményekkel.
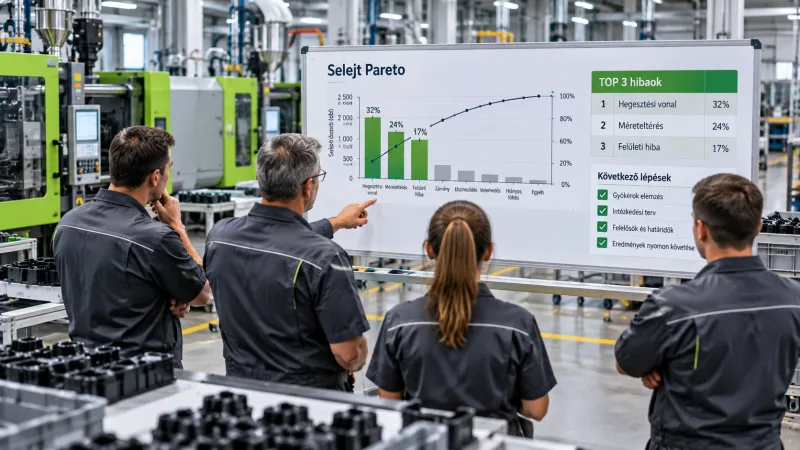
Ebben a cikkben három dolgot teszünk. Először összegyűjtjük a fröccsöntés jellemző hibatípusait, és Pareto-elemzéssel sorba rakjuk őket gyakoriság szerint. Utána az FMEA (hibamód- és hatáselemzés) logikájával mindegyikhez súlyosságot és felderíthetőséget is rendelünk, mert a leggyakoribb hiba nem feltétlenül a legveszélyesebb. Végül a legkritikusabbtól haladva mindegyik hibánál megnézzük, hogyan keletkezik, és mit lehet ellene tenni. A cikk végén arról lesz szó, hogyan érdemes az üzemben a selejtet rögzíteni és elemezni, hogy ez ne egyszeri akció, hanem működő rendszer legyen.
A szakirodalom és a hibaelhárítási kézikönyvek két tucatnál is több hibatípust tartanak számon, a fekete pontoktól a hólyagokon, az égési nyomokon és a sorján át a beszívódásig és a vetemedésig, ezeken felül pedig a méretbeli hibák széles körét. Az üzemi gyakorlatban ezek jól összevonhatók tíz-tizenkét kategóriába. Ennél több kategóriával a kezelők már nem tudják megbízhatóan rögzíteni a hibákat, ennél kevesebbel pedig az elemzés veszíti el az értelmét.
A cikkben a következő 12 hibacsoporttal dolgozunk: beszívódás, hiányos kitöltés, sorja, méreteltérés, vetemedés, ezüstcsíkosság, égési nyom (gázbeszorulás), fekete pont és szennyeződés, színhiba, összefolyási vonal, szabadsugár és folyásnyom, valamint repedés és ridegség.
A Pareto-elv szerint a hibák kis része okozza a selejt nagy részét. Az alábbi megoszlás egy tipikus, vegyes termékportfólióval dolgozó fröccsöntő üzemet modellez. A sorrend a szakirodalmi tapasztalatokat követi: a beszívódás és a hiányos kitöltés a leggyakrabban jelentett hibák közé tartozik, a hiányos kitöltés és a sorja pedig a selejtezés leggyakoribb okai között van. A pontos arányok üzemenként eltérnek, ezért a lenti számok szemléltetésre szolgálnak.
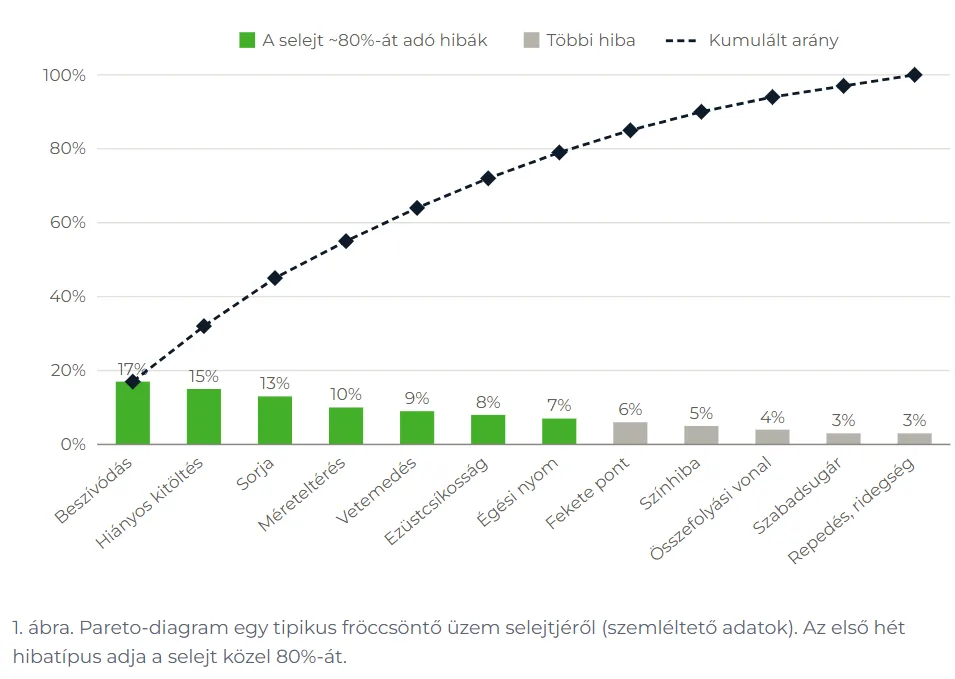
A diagram klasszikus Pareto-képet mutat: az első hét hibatípus adja a selejt közel 80%-át. Ez összhangban van azzal az üzemi tapasztalattal, hogy a két legnagyobb kategória jellemzően a teljes selejt 60–70%-át teszi ki.
A tisztán gyakorisági sorrendnek azonban van egy komoly csapdája. Azt mutatja meg, miből van a legtöbb, azt viszont nem, hogy mi okozza a legnagyobb kárt. Egy látható beszívódást a kezelő a gépnél kiválogat, és a darab soha nem jut el a vevőhöz. Egy méreten kívüli vagy rideg darab viszont átcsúszhat az ellenőrzésen, és a vevő szerelősorán vagy a végfelhasználónál derül ki a hiba. Ennek a költsége nagyságrendekkel nagyobb.
Az FMEA három szempontból értékel, mindegyiket 1-től 10-ig pontozva. A gyakoriság (O) azt mutatja, milyen gyakran fordul elő a hiba. A súlyosság (S) azt, mekkora a következménye, ha a hiba eljut a vevőhöz: esztétikai zavar, szerelési probléma, működési hiba vagy biztonsági kockázat. A felderíthetőség (D) azt, mennyire nehéz a hibát a gyártás közben észrevenni: az 1 azonnal szembetűnő, a 10 szinte észrevehetetlen. A három szám szorzata a kockázati prioritási szám (RPN).
Megjegyzés a módszerhez: az autóipari FMEA-kézikönyv 2019-es, AIAG–VDA közös kiadása az RPN helyett az úgynevezett cselekvési prioritást (Action Priority) javasolja, amely a súlyosságot nagyobb súllyal veszi figyelembe. A 9-es vagy 10-es súlyosságú hibák ott akkor is magas prioritást kapnak, ha ritkák. Egy KKV üzemi selejtelemzéséhez az RPN egyszerűbb és szemléletesebb, de érdemes ezt az elvet is szem előtt tartani.
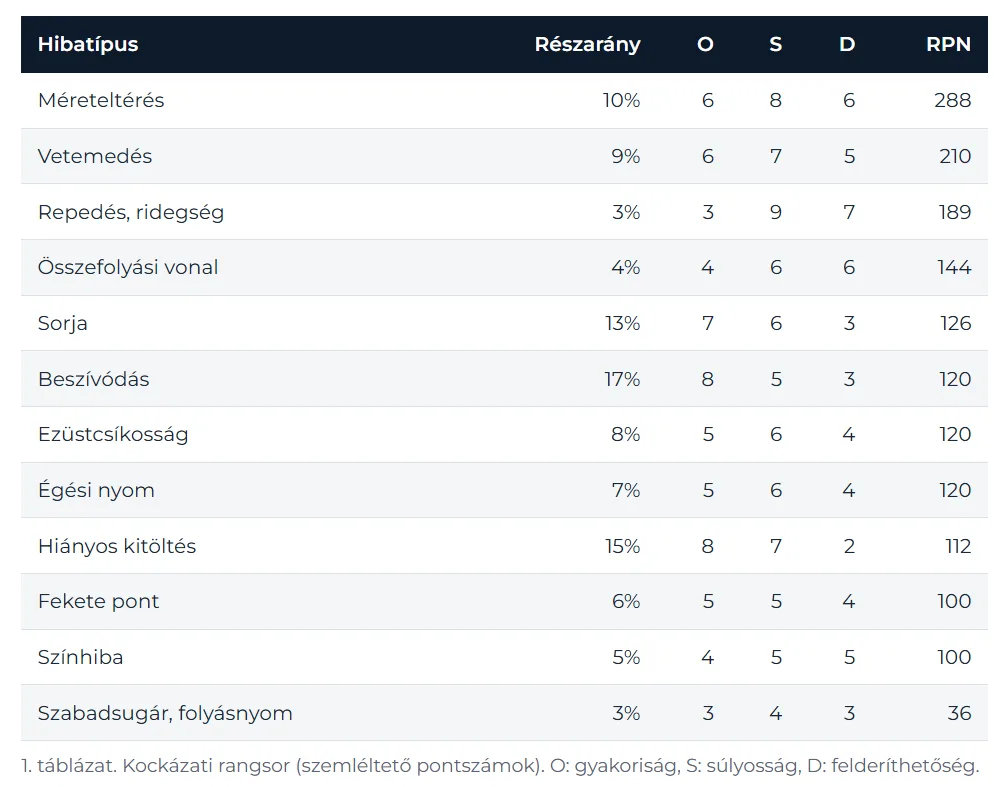
A kép megfordult. A leggyakoribb hibák, a beszívódás és a hiányos kitöltés, a kockázati rangsor közepén vagy alján vannak, mert jól láthatók és a gépnél kiszűrhetők. A lista élére a „csendes” hibák kerültek: a méreteltérés, a vetemedés és a ridegség. Ezeket szemmel nem, vagy csak mintavételes méréssel lehet észrevenni, és ha a vevőnél derülnek ki, reklamációt, szállítmány-visszaküldést, rosszabb esetben a termék meghibásodását okozzák.
A tanulság: a Pareto megmutatja, hol lehet a leggyorsabban anyagot és gépidőt megtakarítani, az FMEA-szemlélet pedig azt, hol van a legnagyobb üzleti kockázat. A kettőt együtt kell nézni. A következőkben a kockázati sorrendben haladunk végig a hibákon.
Hogyan keletkezik? A fröccsöntött darab mérete a zsugorodáson múlik, a zsugorodás pedig a folyamat szinte minden paraméterére érzékeny: az ömledék és a szerszám hőmérsékletére, az utónyomás nagyságára és idejére, a hűtési időre, az alapanyag tételenkénti eltérésére, a nedvességtartalomra és a darálékarányra. Többfészkes szerszámoknál gyakori ok a fészkek közötti kiegyensúlyozatlanság is. Van egy mérési csapda is: a részben kristályos anyagok (PP, PE, POM, PA) a fröccsöntés után még órákig, akár napokig zsugorodnak. Ha a darabot melegen mérjük, a mérés félrevezető.
Megoldási javaslatok. Az első lépés az utónyomási idő szakszerű beállítása beömlő-lefagyási vizsgálattal. Ennek során az utónyomási időt lépésenként növeljük, és mérjük a darab tömegét. Amikor a tömeg már nem nő, a beömlő lefagyott, onnantól a további utónyomás hatástalan. Az utónyomási időt ennél kicsit hosszabbra kell állítani.
A második lépés a folyamatablak meghatározása. Egyszerű kísérlettervezéssel (DOE) meg kell keresni, milyen ömledékhőmérséklet, szerszámhőmérséklet és utónyomás mellett marad a méret a tűréshatáron belül. A gyártást ennek az ablaknak a közepén kell tartani, nem a szélén.
A harmadik a szerszámtemperálás ellenőrzése. A temperálókör elzáródása vagy vízkövesedése lassan, észrevétlenül változtatja meg a szerszám hőmérsékletét, és ezzel a méretet. Az átfolyásmérés és a szerszám felületi hőmérsékletének időszakos mérése olcsó és hatásos.
Végül a mérési terv: a kritikus méreteket előírt kondicionálási idő után kell mérni, és a mérési eredményeket statisztikai folyamatszabályozási (SPC) kártyán kell vezetni. A kártya a trendet mutatja meg, még mielőtt a méret kiesne a tűrésből. Többfészkes szerszámnál minden mérést fészekszámmal együtt kell rögzíteni.
Hogyan keletkezik? A vetemedés a darab különböző részeinek eltérő zsugorodásából ered. A leggyakoribb okok: a szerszám két fele között hőmérséklet-különbség van, a falvastagság egyenetlen, a hűtési idő túl rövid, és a darab még melegen, belső feszültséggel kerül ki a szerszámból. Üvegszál-erősített anyagoknál további ok a szálorientáció, mert a folyás irányában és arra merőlegesen eltérő a zsugorodás.
Megoldási javaslatok. Először a szerszám két felének felületi hőmérsékletét kell kontakthőmérővel megmérni, több ponton. Meglepően gyakori, hogy a temperálókészülék kijelzője mást mutat, mint ami a szerszám felületén van. A hűtés kiegyensúlyozása gyakran önmagában megszünteti a vetemedést.
Másodszor a hűtési időt kell ellenőrizni. Ha a darab a kidobáskor még túl meleg, a kidobás után szabadon vetemedik. A hűtési idő rövidítése a ciklusidő miatt csábító, de a vetemedő darab többe kerül, mint a megnyert másodperc.
Harmadszor, ha a vetemedés a termék geometriájából vagy a szálorientációból ered, a folyamatbeállítás csak tüneti kezelés. Ilyenkor a beömlő helyének módosítása vagy a falvastagság egyenletesebbé tétele a valódi megoldás; üvegszálas poliamidnál például a szálorientációs vetemedést jellemzően a beömlő áthelyezése oldja meg, nem a hőmérséklet állítása. Átmeneti megoldásként a darab hűtősablonban is lehűthető, de ez munkaerőt és helyet igényel, ezért csak ideiglenes lehet.
Hogyan keletkezik? Ez a legalattomosabb hiba, mert a rideg darab gyakran teljesen hibátlannak látszik. A leggyakoribb ok az anyag lebomlása, amely túl magas hőmérséklettől vagy túl hosszú tartózkodási időtől következik be, például ha egy kis lövéssúlyú szerszám túl nagy gépen fut. A másik fő ok a nedvesség: a higroszkópos anyagok (PA, PC, PET, PBT) nem kellően szárítva a hengerben hidrolízissel lebomlanak, és elveszítik szívósságukat. További okok a túl magas darálékarány, a túl hideg szerszám vagy a beömlő környéki túltömörítés miatti belső feszültség, a kidobáskori mechanikai terhelés, valamint egyes anyagoknál a feszültségkorrózió.
Megoldási javaslatok. A szárítást mérni kell, nem feltételezni. A szárító harmatpontját és a szárítási időt az anyag adatlapja szerint kell beállítani és ellenőrizni, kritikus anyagoknál pedig a granulátum nedvességtartalmát is érdemes időszakosan mérni.
A tartózkodási időt ki kell számolni minden gép–szerszám párosításra, és ha túl hosszú, a szerszámot kisebb gépre kell tenni. A darálékarányt írásban kell rögzíteni és betartatni, a darálékot pedig tisztán, fajtánként elkülönítve kell kezelni.
A felderítés érdekében a kritikus termékeknél rendszeres roncsolásos vizsgálatot kell beépíteni: ütésvizsgálatot, egyszerű hajlító- vagy ejtővizsgálatot, feszültségérzékeny anyagoknál oldószeres feszültségvizsgálatot. Ez a hibatípus azért kapott 7-es felderíthetőségi értéket, mert szemrevételezéssel nem látszik. Csak a vizsgálat teszi láthatóvá.
Hogyan keletkezik? Ahol két ömledékfront találkozik (például egy furat mögött vagy több beömlő esetén), a frontok már részben lehűltek, és nem hegednek össze tökéletesen. Az eredmény egy látható vonal, és ami fontosabb, egy mechanikailag gyenge pont. A hiba akkor súlyosbodik, ha az ömledék vagy a szerszám hideg, a befröccsöntés lassú, vagy a találkozási ponton nincs megfelelő légtelenítés.
Megoldási javaslatok. A folyamat oldaláról a befröccsöntési sebesség és a szerszámhőmérséklet növelése segít, mert a frontok melegebben találkoznak. A szerszám oldaláról a találkozási pontnál légtelenítést kell kialakítani, vagy túlfolyó zsebet, amely a lehűlt ömledékfrontot „elnyeli”. Ha az összefolyás helye a terhelt zónába esik, a beömlő áthelyezése vagy tűszelepes melegcsatornánál a szelepek egymás utáni nyitása (szekvenciális vezérlés) teheti át a vonalat kevésbé kritikus helyre. Mivel a gyenge pont szemmel nem minősíthető, a kritikus termékeknél szakítóvizsgálat vagy funkcionális terhelési próba szükséges.
Hogyan keletkezik? A sorja akkor jön létre, amikor az ömledék kifolyik a szerszám osztósíkjához, a kidobócsapokhoz vagy a légtelenítésekhez. Leggyakoribb okai a túl nagy fröccsnyomás, a túl késői átkapcsolás a töltési fázisból az utónyomásra, az elégtelen záróerő, a kopott vagy sérült osztósík, és a szennyeződés az osztósíkon. Egy kevéssé ismert ok: a túl nagy gépre szerelt kis szerszámnál a záróerő egyenetlenül oszlik el, és ilyenkor a záróerő növelése csak ront a helyzeten.
Megoldási javaslatok. Először az átkapcsolási pontot kell ellenőrizni. Az általános gyakorlat szerint a töltési fázis a formaüreg nagyjából 95–98%-os kitöltéséig tart, a maradékot az utónyomás végzi.
Másodszor a szerszámot kell megvizsgálni. Ha egy új szerszám minden lövésnél sorjázik, a hiba a szerszám minőségében van. Ha egy régi szerszám kezd sorjázni, az osztósík kopott vagy sérült. A fröccsnyomás csökkentése ilyenkor csak elfedi a problémát. A tartós megoldás a lövésszámhoz kötött megelőző szerszám-karbantartás. Harmadszor a szerszám–gép párosítás: ha a szerszám a gép felfogólapjához képest kicsi, érdemes kisebb gépre tenni.
Hogyan keletkezik? A beszívódás sekély bemélyedés a darab felületén, jellemzően vastag keresztmetszetek, bordák tövénél és csonkok felett. A mechanizmus: a külső réteg már megszilárdult, a belső, még olvadt mag pedig tovább zsugorodik, és behúzza a felületet. Közvetlen okai az elégtelen utónyomás vagy utónyomási idő, a túl korán lefagyó beömlő, és a helyi túlmelegedés. Mélyebb oka szinte mindig a konstrukció: a hibák egyik legáltalánosabb gyökéroka az egyenetlen falvastagság, amely beszívódást, üregeket, vetemedést és kitöltési problémákat egyaránt okoz.
Megoldási javaslatok. A folyamat oldaláról először a beömlő-lefagyási vizsgálatot kell elvégezni. Ha a beömlő már lefagyott, az utónyomás növelése hatástalan. Utána az utónyomás és az utónyomási idő optimalizálása, valamint a vastag rész helyi hűtésének javítása következik. A konstrukció oldaláról a bordák vastagságát a névleges falvastagság 50–60%-ára, a vastag részeket pedig kiüregelésre kell tervezni. Ezt a szerszámgyártás előtti gyárthatósági felülvizsgálatnál (DFM) lehet a legolcsóbban megoldani.
Hogyan keletkezik? A folyás irányában futó ezüstös, fényes csíkok leggyakoribb oka az alapanyag nedvességtartalma: a víz a hengerben gőzzé válik, és a folyásfronton csíkot húz. További okok: illékony adalékok, túlzott dekompresszió, amely levegőt szív a fúvókába, valamint túlhevült, bomló anyag.
Megoldási javaslatok. A szárítás itt is kulcskérdés: harmatponti szárító, az adatlap szerinti hőmérséklet és idő, és a szárított anyag rövid ideig tartó szabad levegős tárolása a garatban. Fontos, hogy a higroszkópos anyagoknál az ezüstcsík mögött gyakran hidrolízis is áll, vagyis a látható esztétikai hiba egy láthatatlan szilárdságcsökkenés jele lehet. A folyamat oldaláról a dekompresszió minimalizálása, a megfelelő torlónyomás és a hengerhőmérséklet ellenőrzése segít.
Hogyan keletkezik? A töltés végén a formaüregben rekedt levegőt az ömledék hirtelen összenyomja, a levegő felhevül, és megégeti az anyagot. Ez az úgynevezett dízelhatás, amely fekete vagy barna foltot okoz jellemzően a folyási út végén. Oka szinte mindig a nem megfelelő légtelenítés, a töltés végén túl nagy befröccsöntési sebesség, ritkábban a hengerben túlhevült anyag.
Megoldási javaslatok. A sorrend itt fontos: először a légzőket kell kitisztítani, és csak utána a befröccsöntési sebességhez nyúlni. A légzők mélységét az anyag folyóképességéhez kell méretezni (jellemzően néhány századmilliméter), mert a túl mély légző sorját okoz. A folyamat oldaláról sebességprofillal lehet segíteni: a töltés utolsó szakaszában csökkentett sebességgel a levegőnek van ideje távozni. Nehéz esetekben vákuumos légtelenítés is szóba jöhet. A légzők tisztítását be kell építeni a szerszám-karbantartási tervbe.
Hogyan keletkezik? A formaüreg nem telik meg teljesen. Okai lehetnek: elégtelen nyomás vagy anyagmennyiség, túl hideg ömledék vagy szerszám, szűk folyási keresztmetszet, eldugult beömlő vagy melegcsatorna-fúvóka, és rossz légtelenítés. Gyakran előfordul anyagellátási hiba is (kiürült garat, akadozó felszívó), vagy kopott visszaáramlás-gátló gyűrű, amely miatt elfogy a párna.
Megoldási javaslatok. A kulcs a párna (a befröccsöntés végén a csiga előtt maradó anyagmennyiség) monitorozása. Ha a párna ingadozik vagy nullára fut, a visszaáramlás-gátló gyűrű kopott, vagy az adagolás nem stabil. A párnára a gépvezérlésben tűréssávot kell beállítani, riasztással. Melegcsatornás szerszámnál az egyes fűtési zónák hőmérsékletét és a fúvókák működését kell ellenőrizni, mert egy kiesett fűtőzóna tipikusan egyetlen fészek hiányos kitöltését okozza. A hiányos darab a szerszámban ragadhat, és a következő záráskor szerszámsérülést okozhat, ezért a formaüreg-figyelés és a kidobás-ellenőrzés itt különösen fontos.
Hogyan keletkezik? A fekete pontok jellemzően a hengerben, a visszaáramlás-gátló gyűrű körüli holtterekben vagy a melegcsatornában lebomlott és leváló anyagból származnak. Más források: szennyezett darálék, por, idegen anyag a szállítórendszerből, nyitott anyagtárolás.
Megoldási javaslatok. Rendszeres csigatisztítás és megelőző karbantartás a csigán, a gyűrűn és a fúvókán. Ha a fekete pontok egy idő után mindig visszatérnek, a csiga és a henger kopását vagy a melegcsatorna holttereit kell vizsgálni. A darálékot zárt edényben, fajtánként elkülönítve kell kezelni. Fémszennyeződés ellen a garatba mágneses leválasztó építhető be.
Hogyan keletkezik? A színeltérés oka lehet a mesterkeverék pontatlan adagolása, rossz eloszlatása, színátállás után a hengerben maradt régi szín, vagy a festék és a hordozóanyag nem megfelelő párosítása.
Megoldási javaslatok. A színadagolót rendszeresen kalibrálni kell, a mesterkeverék eloszlatását pedig a torlónyomás növelésével vagy keverőelemes csigával lehet javítani. A színt mindig mestermintához kell hasonlítani, szabványos megvilágítású színellenőrző fülkében, mert az üzemcsarnok világítása alatt a színeltérés gyakran nem is látszik.
Hogyan keletkezik? A szabadsugár akkor keletkezik, amikor az ömledék egy kis beömlőn át nagy sebességgel „kilövell” a nyitott formaüregbe, ahelyett hogy a falhoz tapadva, egyenletes fronttal terjedne. A darab felületén kígyózó nyom marad. A folyásnyomok hasonló okokra, a folyásfront egyenetlen haladására vezethetők vissza.
Megoldási javaslatok. A befröccsöntési sebességprofil elején lassabb szakasz, amíg az ömledék eléri a falat vagy egy akadályt. A szerszám oldaláról a beömlőt úgy kell kialakítani, hogy az ömledék falnak vagy magnak ütközzön, vagy a beömlő keresztmetszetét kell növelni.
Az eddigiek csak akkor hasznosak, ha az üzem saját, megbízható adatokkal dolgozik. A legtöbb KKV-nál a selejtadat vagy egyetlen szám műszakonként („ma 3,2% volt a selejt”), vagy egy „selejt” feliratú láda, amelynek tartalmát a műszak végén lemérik. Ebből nem lehet elemezni. Az alábbiakban egy fokozatosan bevezethető rendszert javaslunk.
Először különbséget kell tenni a selejt eredete szerint, mert ezek más-más okokra és felelősökre vezetnek. A javasolt csoportosítás: indulási és átállási selejt (gépindítás, szerszámcsere, színátállás), folyamatselejt (a gyártás közben keletkező hibás darabok), kezelési és logisztikai selejt (leejtett, összekevert, sérült darabok), belső minőségellenőrzésen visszautasított tételek, és vevői reklamáció (külső selejt). Az indulási selejtet külön kell kezelni, mert az nem a folyamat stabilitásáról, hanem az átállás módszeréről szól.
Másodszor a folyamatselejten belül hibakódokat kell használni. A minimálisan szükséges rögzített adatok: dátum, egy 8–12 elemű előre meghatározott listából választott hibakategória, mennyiség, művelet és cikkszám. Ezt ki kell egészíteni a gépszámmal, a műszakkal, és többfészkes szerszámnál a fészekszámmal. A fészekszám nélkül soha nem derül ki, hogy a hibát egyetlen fészek okozza.
Harmadszor el kell választani a selejtet és az utómunkát. A selejt végleg elveszett, az utómunkával helyrehozott darab viszont egy második munkafázisba került. Ha a kettőt együtt számolják, mind a selejtarány, mind az első átfutásra jó darabok aránya (FPY) torzul.
A hibakódok csak akkor működnek, ha mindenki ugyanazt érti alattuk. Ezért minden gépnél ki kell függeszteni egy fényképes hibakatalógust: minden hibakódhoz egy-két tipikus fotó, rövid leírás, és a hibahatár (mi még elfogadható, mi már nem). A katalógusban legyen egy „egyéb” kód is, de ha ennek aránya tartósan 5–10% fölé megy, akkor új kódra van szükség.
A legegyszerűbb és leghatékonyabb eszköz a hibagyűjtő lap (strigulás lap). A sorok az órákat, az oszlopok a hibakódokat jelölik, a kezelő minden selejt darabnál húz egy strigulát a megfelelő cellába. Óránkénti bontásban azonnal látszik, ha egy hiba egy adott időpontban kezdett el megjelenni. Kiegészítésként érdemes a hibakódonként külön gyűjtőládát használni, így a műszak végén a strigulák száma ellenőrizhető a ládák tartalmával.
Az indulási és átállási selejtet, ahol a darabszám nem értelmezhető (levegőbe fröccsölt anyag, beömlők), tömegre kell mérni, és a darabtömeggel átszámolni. A műszak végén egyeztetni kell: a jó darabok és a selejt összege egyezzen meg a gép lövésszámlálója és a fészekszám szorzatával. Ha nem egyezik, valahol elvész az adat, és ez már önmagában fontos információ.
A gyűjtött adatokat hetente Pareto-diagramba kell rendezni, gépenként és termékenként is. 30 napos adatgyűjtés után a legnagyobb kategóriában a két-három legnagyobb egyedi selejtesemény 5 miért elemzésével érdemes kezdeni, mert egyetlen 200 darabos selejtesemény többet elárul, mint hónapok trendadata. A javítás után újabb 30 napig mérni kell az adott hibatípust. Ha nem csökkent, akkor nem a valódi gyökérokot találtuk meg, és mélyebbre kell ásni. A napi műszakkezdő megbeszélésen elég két kérdést feltenni: mi volt tegnap a legnagyobb selejtok, és mit teszünk ellene ma.
A papíralapú rendszer jó kiindulópont, de korlátai vannak. A kézi rögzítésnél a kezelők papíron számolják a hibákat, valaki a műszak végén Excelbe viszi, a minőségügyi vezető pedig egy-két nappal később látja az eredményt, amikor a gyökérok már kihűlt. A következő lépés a gépnél elhelyezett tablet vagy terminál, ahol a kezelő egy érintéssel választja ki a hibakódot, és az adat azonnal elérhető. A legfejlettebb szint a gyártásirányítási (MES) rendszer, amely a gépvezérlés riasztásait is összeköti a selejtadatokkal. KKV-knál a papírral érdemes kezdeni: ha a papíros rendszer nem működik fegyelmezetten, a digitális sem fog.
A selejtet nem csak százalékban, hanem forintban is ki kell mutatni. A selejtköltség egyszerűsített képlete: selejt darabszám × (darabra jutó anyagköltség + darabra jutó gépóra-költség), amihez kritikus esetben hozzá kell adni a reklamációk költségét is. Egy példa: ha egy gép óránként 240 darabot gyárt 3%-os selejttel, darabonként 40 Ft anyag- és 25 Ft gépóraköltséggel, akkor óránként kb. 7 selejt darab keletkezik, ami évi 6000 üzemórával számolva nagyjából 2,7 millió forint egyetlen gépen. Ez tíz gépen már bőven indokol egy strukturált selejtelemzést. Bejáratott szerszámoknál és minősített anyagoknál az OEE minőségi tényezője jellemzően 96–98% körül van. Ha egy üzemben ennél alacsonyabb, ott tartalék van.
A selejt nem sorsszerű. A fröccsöntési hibák túlnyomó része néhány jól ismert fizikai mechanizmusra vezethető vissza, és ezek mindegyikére van bevált megoldás. A hatékony selejtcsökkentés három lépésből áll. Először mérni kell: hibakódokkal, darabszámra, gépenként, fészekenként. Másodszor rangsorolni kell: a Pareto megmutatja, hol a legtöbb a veszteség, az FMEA-szemlélet pedig azt, hol a legnagyobb a kockázat. Harmadszor a gyökérokot kell kezelni, nem a tünetet: a nyomás csökkentése nem javítja meg a kopott osztósíkot, és a hűtési idő rövidítése nem gyorsítja a gyártást, ha a darab közben elvetemedik.
30 percben segítek eldönteni, érdemes-e továbbmenni. Ingyenes és kötelezettségmentes.
Esettanulmányok, számítási minták és vezetői szempontok — ritkán, és csak ha érdemi mondanivalóm van. Leiratkozás egy kattintással.