A rosszul méretezett vagy rosszul üzemeltetett granulátumszárító egyszerre termel selejtet és éget el felesleges energiát. Megmutatom, hogyan számolja ki a szükséges tartózkodási időt és a tartály méretét, milyen gépet válasszon, és hol takaríthat meg üzem közben.
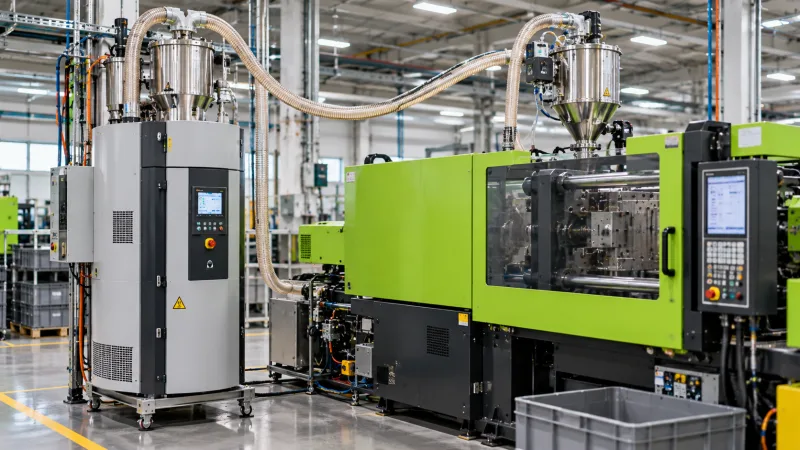
A granulátumszárítóra a legtöbb üzemben akkor figyelnek oda, amikor baj van: ezüstcsíkos, buborékos vagy rideg termék jön le a gépről. Pedig a szárító egyszerre minőségi és energetikai kérdés. Ha rosszul van méretezve vagy beállítva, selejtet okoz és feleslegesen fogyaszt áramot, és ezt gyakran senki sem látja, mert a mérőóra csak a teljes üzem fogyasztását mutatja.
Ebben a cikkben végigveszem, mitől függ a szárítási idő, hogyan számolható ki a tartály mérete, milyen berendezést érdemes választani, és hol lehet a legtöbbet megtakarítani.
A higroszkópos anyagok (PA, PC, PET, PBT, PMMA, ABS, TPU) a levegőből a szemcse belsejébe veszik fel a nedvességet. Ha ez a víz a plasztikáláskor bent marad, hidrolízist okoz: a polimerlánc tördelődik, és a termék rideg lesz akkor is, ha szemre hibátlan. A nem higroszkópos anyagoknál (PP, PE, PS) jellemzően csak felületi nedvességgel kell számolni, amit egyszerű meleg levegővel el lehet távolítani.
A szárítás kulcsparamétere a tartózkodási idő: ennyi időt tölt a granulátum ténylegesen a tartályban, megfelelő hőmérsékletű és harmatpontú levegőben. Ennek hosszát a következők határozzák meg:
Tájékoztató értékek (mindig az anyaggyártó adatlapja az irányadó):
Az alapképlet egyszerű:
Szükséges tartálytérfogat (l) = anyagáteresztés (kg/h) × szárítási idő (h) ÷ halmazsűrűség (kg/l)
A tartály teljes térfogata a kúp és az egyenetlen anyagáramlás miatt nem hasznosul, ezért érdemes kb. 80%-os kihasználtsággal számolni.
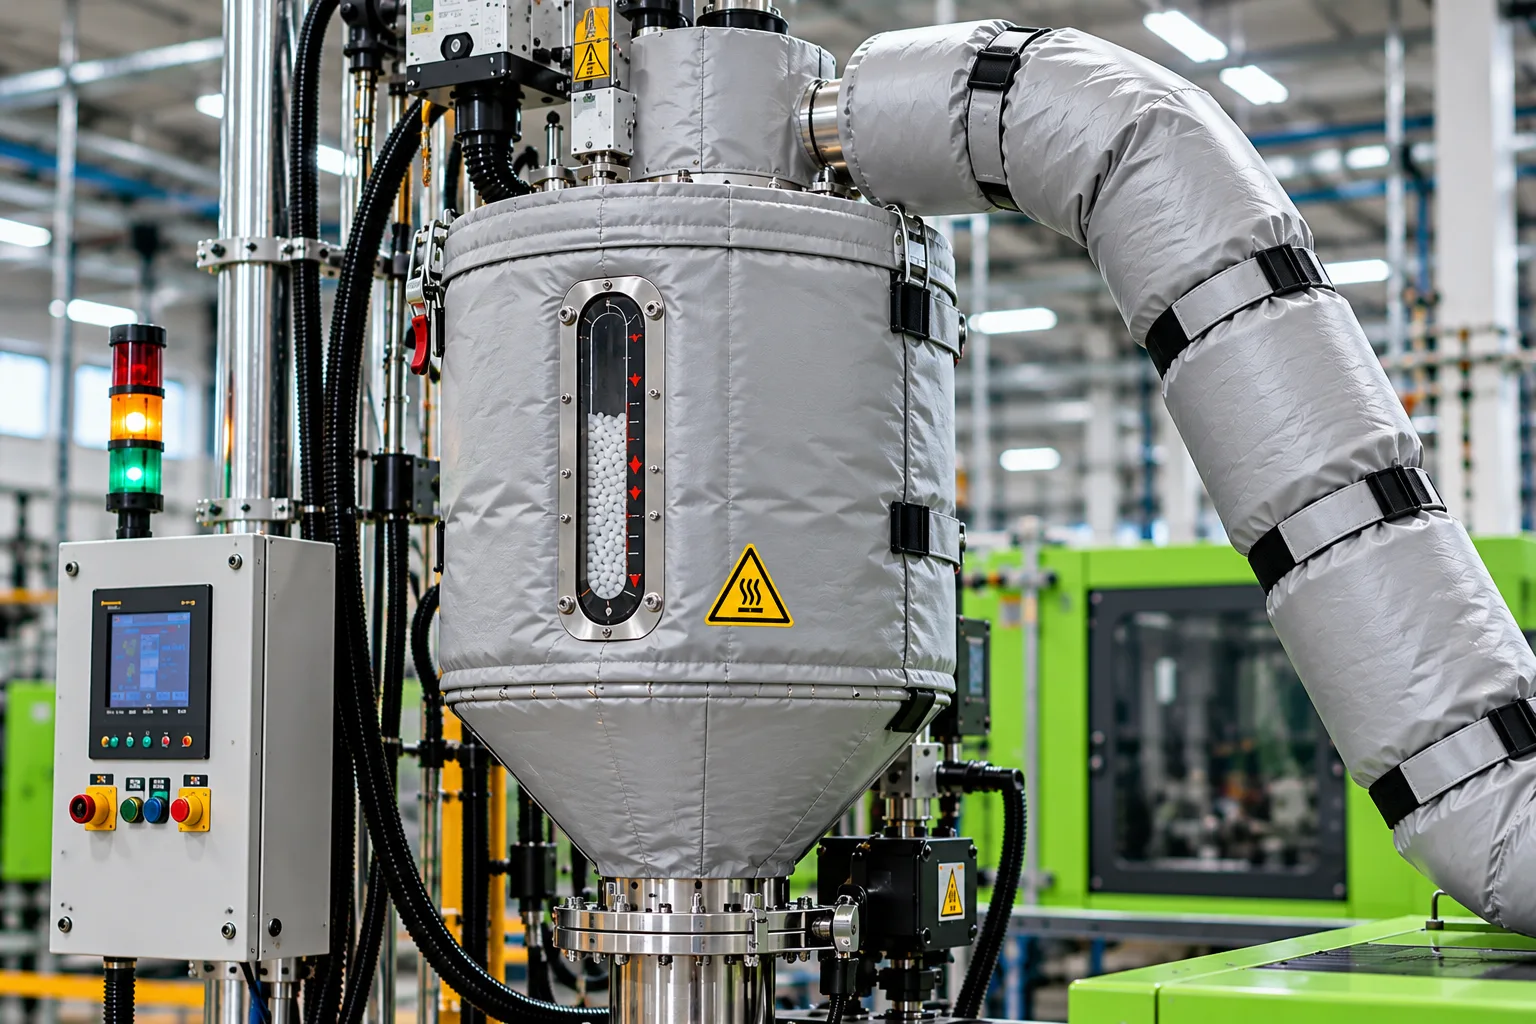
Példa: 250 g-os lövés, 30 s-os ciklusidő → 120 lövés/óra → 30 kg/h. PC anyagnál 3 óra szárítási idővel és 0,65 kg/l halmazsűrűséggel: 30 × 3 ÷ 0,65 ≈ 138 liter. 80%-os kihasználtsággal ≈ 173 liter, vagyis egy 200 literes tartály megfelelő.
A számítást a fordított irányban is el kell végezni. Tegyük fel, hogy ugyanezen a gépen később egy 12 kg/h anyagáteresztésű termék megy. A tartályban ekkor kb. 104 kg anyag van (200 l × 0,65 × 0,8), ami több mint 8 órás tartózkodási időt jelent. PA-nál ez már túlszárításhoz vezet: az anyag sárgul, oxidálódik, és a folyási tulajdonságai is megváltoznak. Ilyenkor csökkenteni kell a töltési szintet vagy a hőmérsékletet, vagy kisebb tartályt kell használni.
Egy 20–40 gépes üzemben a döntés gyakran a központi vagy gép melletti szárítás között születik. A központi rendszer (egy szárító, több tartály, zárt anyagszállítás) energetikailag és rendezettségben általában jobb. A mobil, gép melletti egységek rugalmasabbak kis sorozatoknál és ritka anyagoknál. Tapasztalatom szerint a legtöbb üzemnek a kettő kombinációja a legjobb választás.
A megtakarítás nagyobbik része nem a gép megvásárlásakor, hanem az üzemeltetés során keletkezik:
Egy szigeteletlen, festett acél szárítótartály 120 °C-on, 25 °C-os csarnokban nagyságrendileg 1 kW hőt ad le négyzetméterenként. Egy 200 literes tartály kb. 2 m²-es felületén ez kb. 2 kW. 50 mm-es kőzetgyapot szigeteléssel ez 0,15–0,2 kW-ra csökken.
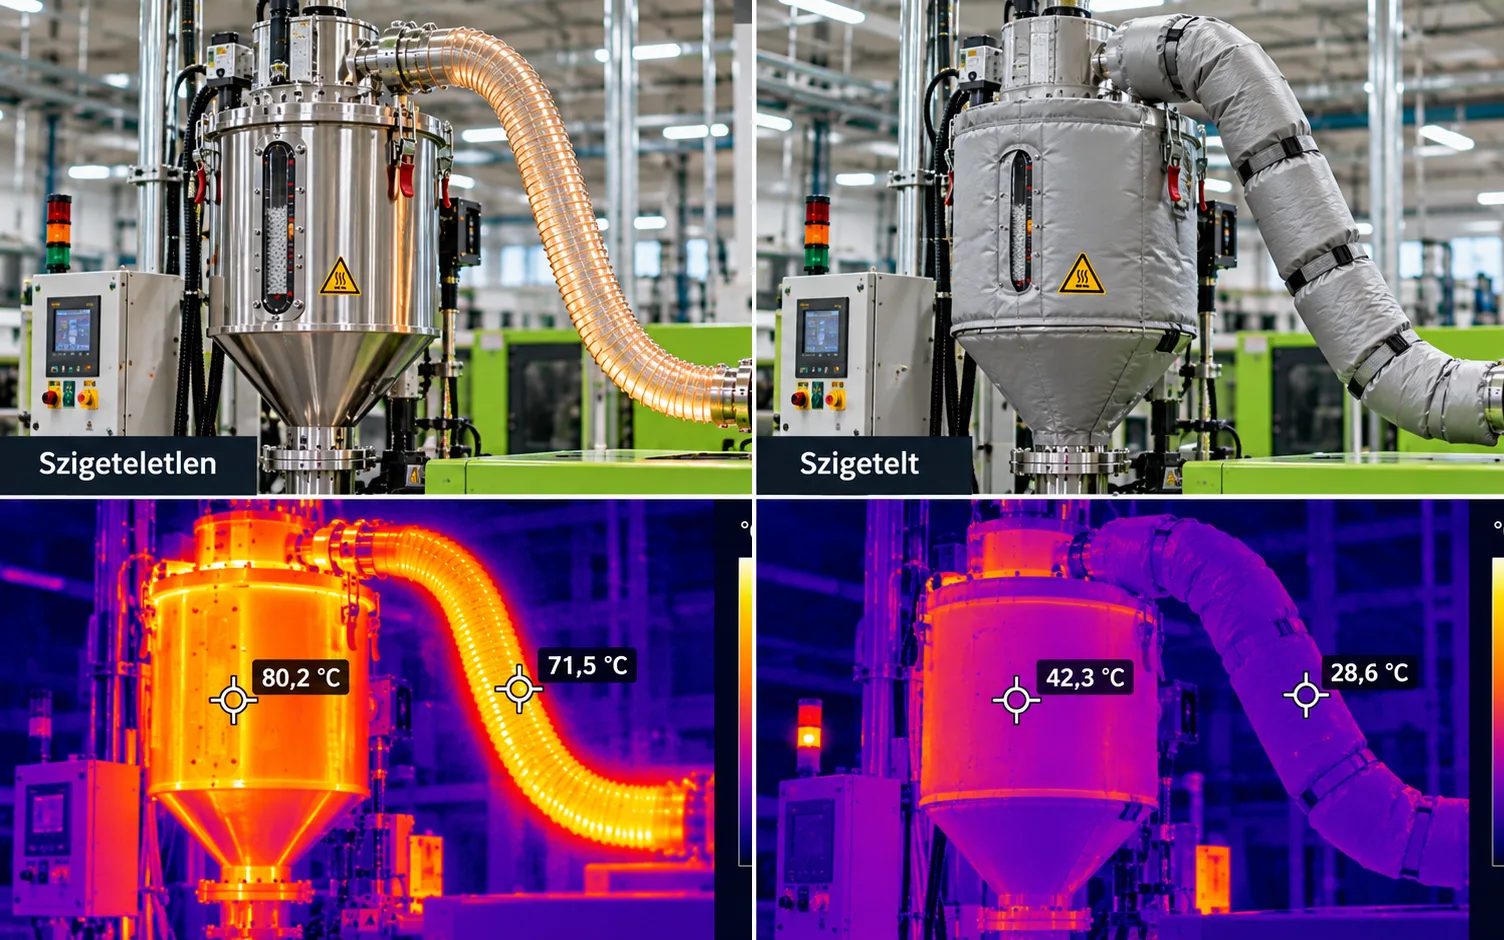
A számítás: 1,8 kW × 6000 üzemóra/év ≈ 10 800 kWh évente, tartályonként. 60 Ft/kWh-s árral számolva ez kb. 650 000 Ft évente, egyetlen tartály esetében. Ez az energiaveszteség ráadásul a csarnokot is fűti, ami nyáron további klímaterhelést okoz.
Ugyanez érvényes a szárító és a tartály közötti meleglevegő-vezetékre is. A visszatérő ágat viszont nem szabad automatikusan szigetelni. A molekulaszita hidegebb levegővel jobban dolgozik, ezért magas szárítási hőfoknál a visszatérő levegőt kifejezetten hűteni kell. Ha pedig a leadott hőt fel akarja használni, azt hőcserélővel célszerű tenni. Hasonló logikára épült a hűtésből fűtés esettanulmányunk is.
A jól működő szárítás három pilléren áll: a tartózkodási idő igazodik az anyaghoz és a tényleges anyagáteresztéshez, a berendezés típusa és mérete illeszkedik a termékmixhez, az üzemeltetés pedig nem a biztonsági ráhagyásokra épül, hanem mérésre. A szigetelés ebből a legolcsóbb, leggyorsabban megtérülő lépés.
Ha szeretné tudni, mekkora lehetőség van ebben az Ön üzemében, kérjen egy 30 perces ingyenes konzultációt.
30 percben segítek eldönteni, érdemes-e továbbmenni. Ingyenes és kötelezettségmentes.
Esettanulmányok, számítási minták és vezetői szempontok — ritkán, és csak ha érdemi mondanivalóm van. Leiratkozás egy kattintással.