Üzemlátogatásokon szinte mindig elhangzik a kérdés: „Megérné nekünk egy cobot?” A kérdés jogos, hiszen a munkaerőhiány a fröccsöntő és extrudáló üzemekben is érezhető probléma, a kollaboratív robotok pedig egyre olcsóbbak és egyszerűbbek.
A jó válasz azonban sosem az, hogy: „cobot, mert az a modern”. A Nemzetközi Robotikai Szövetség (IFR) adatai szerint 2025-ben világszerte 603 ezer ipari robotot telepítettek, ebből 66 ezer volt cobot, vagyis minden kilencedik új robot.
Ebben a cikkben a cobotot és a hagyományos, 6 tengelyes ipari robotot hasonlítom össze gyakorlati szempontok szerint, külön kitérve arra, amiről a legkevesebb szó esik: a programozásra, amely a mindennapi üzemeltetésben sokszor többet számít, mint a robot ára.
1. Mi a különbség valójában?
Első ránézésre a kettő hasonló: mindkettő többnyire 6 tengelyes csuklós karú robot. A különbség a tervezési célban van. A hagyományos ipari robot sebességre, teherbírásra és ismétlőképességre készül, ezért védett cellában, kerítés mögött dolgozik, ahová ember működés közben nem léphet be. A cobot beépített nyomaték- és erőérzékeléssel, erő- és teljesítményhatárolással készül, így megfelelő kockázatértékelés után emberrel közös térben is dolgozhat.
Fontos szemléletváltás, hogy a 2025-ben megjelent új ISO 10218-1 és -2 szabvány szerint a „kollaboratív” jelző már az alkalmazás tulajdonsága, nem a roboté. Egy éles késsel vagy forró alkatrésszel dolgozó cobot nem feltétlenül kollaboratív alkalmazás, egy területfigyelő szkennerrel felszerelt hagyományos robot viszont lehet az. A korábban külön kezelt ISO/TS 15066 követelményeinek nagy része beolvadt a szabvány 2. részébe.
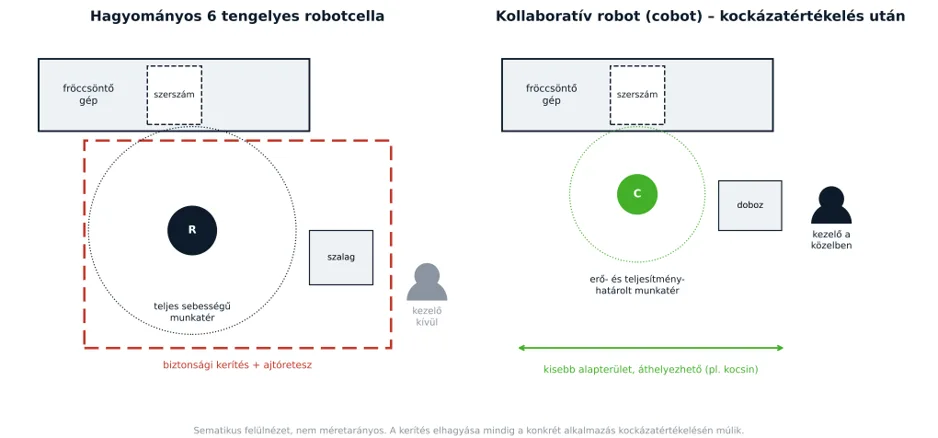
1. ábra – Tipikus elrendezés felülnézetben: védett robotcella és cobot a fröccsöntő gép mellett
2. Előnyök és hátrányok egy táblázatban
Az alábbi összevetés tipikus műanyagipari alkalmazásokra vonatkozik. A beruházási összegek nemzetközi szakmai forrásokból származó, tájékoztató tartományok; a tényleges ár a megfogótól, a perifériáktól és az integrációtól erősen függ.
Szempont
Cobot
Hagyományos 6 tengelyes robot
Sebesség
Korlátozott, ha ember van a közelben; a ciklusidőt hosszabbíthatja
Teljes sebesség a védett cellában
Teherbírás
Jellemzően kisebb; a nagy terhelhetőségű cobotok is lassabbak
Kis és nagyon nagy tömegekre is
Biztonság
Beépített erő- és teljesítményhatárolás, de kockázatértékelés mindig kell
Kerítés, ajtóretesz, fényfüggöny, biztonsági PLC
Helyigény
Kicsi, kerítés nélkül is telepíthető (ha a kockázatértékelés engedi)
Nagyobb, a kerítéssel együtt
Telepítés, áthelyezés
Napok; kocsira szerelve gépről gépre vihető
Hetek–hónapok; jellemzően fix telepítés
Programozás
Kézi vezetés, grafikus felület, betanított beállító is kezeli
Gyártóspecifikus nyelv, offline szimuláció, szakember kell
Beruházás (indikatív)
Robot kb. 25–50 ezer € + integráció
Robot kb. 30–100 ezer € + kerítés, biztonság, integráció
Darabköltség
Előnyös sok termékváltásnál, több feladatra
Előnyös egy terméknél, folyamatos, nagy volumennél
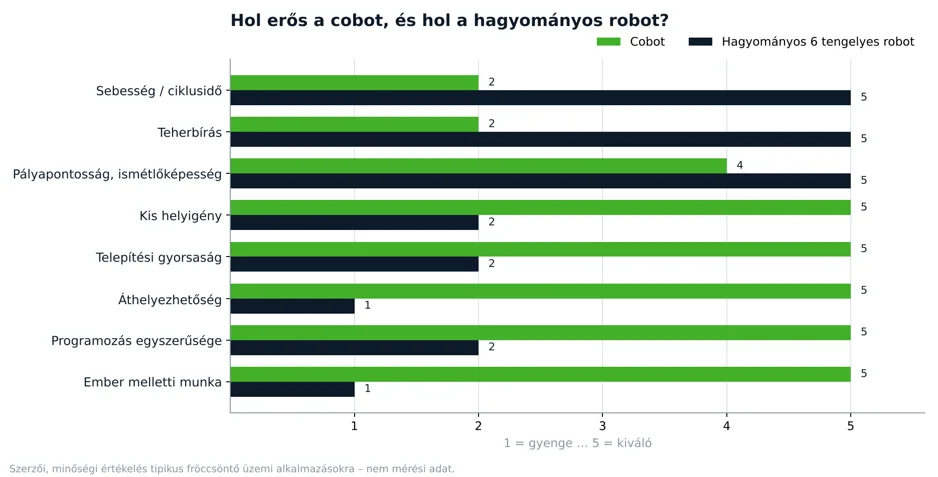
2. ábra – Szempontonkénti erősség (szerzői, minőségi értékelés)
A lényeg egy mondatban: a cobot rugalmasságot és helyet ad, cserébe sebességet és teherbírást veszünk el. Az, hogy ez a csere megéri-e, az adott feladattól függ.
3. Hol dolgozik a cobot a műanyagiparban?
A fröccsöntésben a cobot leggyakoribb feladatai:
A gép és a robot kapcsolatát a fröccsöntőgépeken szabványos EUROMAP 67 interfész biztosítja (formazárás, kidobó, ajtó, gépkész jelek). Több cobotgyártó erre kész, „bedugható” modult kínál, ami jelentősen rövidíti az üzembe helyezést. Az utód, az OPC UA alapú OPC 40079 (EUROMAP 79) már szoftveres, gazdagabb adatkapcsolatot ad.
Az extrudálásban a cobot jellemzően a sor végén jelenik meg: vágott cső- és profilszakaszok átvétele, kötegelés, csomagolás, raklapozás. Itt a sebességigény többnyire mérsékelt, a feladat viszont monoton és fizikailag megterhelő, ami jó terep a cobotnak.
Ahol a hagyományos robot vagy a lineáris kiszedő marad a nyerő: vékonyfalú csomagolóeszközök néhány másodperces ciklussal (a gyors kiszedő robotok 1 másodperc alatti kiszedési időt tudnak), nagy és nehéz alkatrészek, valamint minden olyan cella, ahol a robot sebessége határozza meg a kibocsátást.
4. A programozás – itt a legnagyobb a különbség
A beruházási döntéseknél a programozás gyakran mellékszál, pedig az üzemeltetés során ez dönti el, hogy a robot hány órát dolgozik és hány órát áll. Egy termékváltásnál az a kérdés, ki tudja átállítani a robotot éjszaka, a második műszakban, külső szakember nélkül.
Egy betanított beállító néhány nap alatt önállóan módosít egyszerű programokat.
Korlátok: a kézi vezetés bonyolult pályáknál pontatlan és fárasztó, összetett logikához (sok változat, adatkezelés, külső rendszerek) a cobotnál is szkriptelés kell.
A legtöbb hagyományos ipari robotnál a kézi vezetés nem, vagy csak drága kiegészítővel érhető el. Cserébe pontos, gyors, összetett pályák programozhatók, és az offline módszer nagy cellákban sok állásidőt takarít meg.
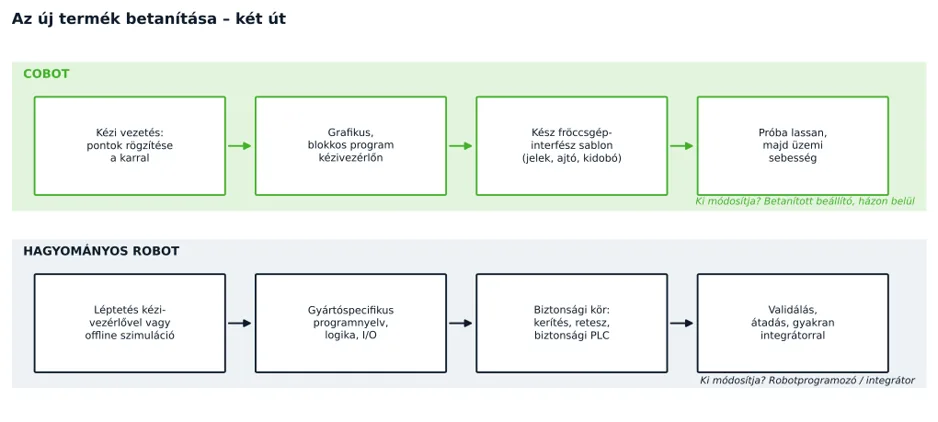
3. ábra – Új termék betanítása: a két út lépései
Lean szemmel a robotprogram módosítása átállási idő. Ha a termékváltáskor a gépet két órára le kell állítani, mert a programozó csak másnap ér rá, az pontosan olyan veszteség, mint egy rosszul előkészített szerszámcsere. A cobot egyik legnagyobb, ritkán kimondott előnye, hogy az átállás kézben tartható házon belül.
▶ FOLYTATJUK?: A programozási kompetencia felépítése házon belül: ki tanulja meg, mennyi idő alatt, hogyan dokumentáljuk a robotprogramokat és a termékváltási lépéseket.
5. Biztonság és szabályozás: mi változik 2027-től?
A leggyakoribb tévhit: „cobot, tehát nem kell kerítés”. Ez nem igaz automatikusan. A megfogó éle, a forró alkatrész, a szerszámtér és a robot sebessége együtt határozza meg, hogy az alkalmazás biztonságosan működhet-e védőberendezés nélkül. Kockázatértékelés minden esetben kell.
Két változás érdemel figyelmet:
Gyakorlati tanács: árajánlatkéréskor kérdezze meg az integrátort, melyik szabványverzió és melyik jogszabály szerint készül a megfelelőségi dokumentáció.
6. Költség és megtérülés: mit érdemes számolni?
A cobot belépési költsége jellemzően alacsonyabb, és a telepítés gyorsabb. Egy cobotgyártó szakember szerint egyszerű fröccsöntési alkalmazásoknál a megtérülés gyakran 12 hónapon belül van, de ez gyártói forrás, ezért saját számítással érdemes ellenőrizni.
A korrekt összehasonlítás alapja nem a robot ára, hanem a teljes élettartamra vetített darabköltség, amelybe beletartozik:
Ökölszabály: egy terméket folyamatosan, nagy volumenben gyártva a hagyományos robot nyer, sok termékváltásnál és több gép, feladat kiszolgálásánál a cobot.
▶ FOLYTATJUK?: Megtérülés-számítás valós üzemi példával: ciklusidő, kezelői idő, OEE-hatás és átállási veszteség összevetése cobot, hagyományos robot és kézi kiszolgálás esetén.
7. Mikor melyiket válassza?
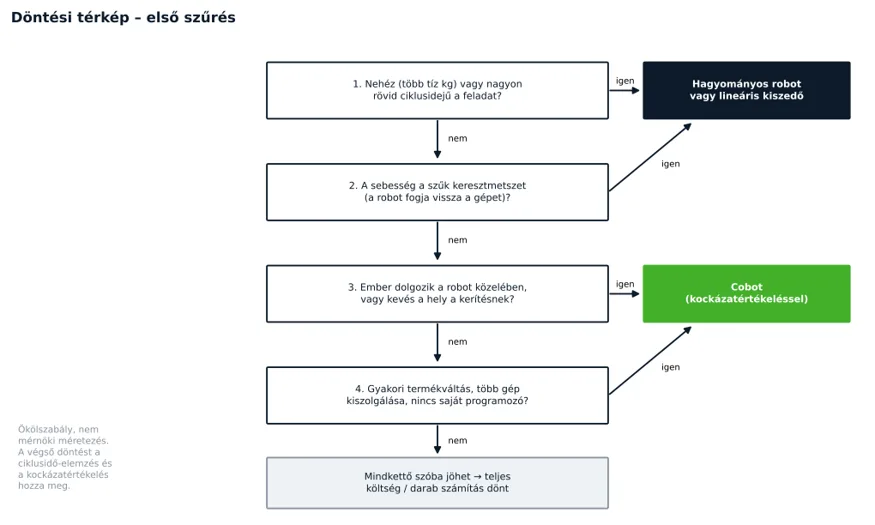
4. ábra – Döntési térkép az első szűréshez
A cobot a jobb választás, ha:
A hagyományos 6 tengelyes robot a jobb választás, ha:
Sok üzemben a jó válasz a kettő kombinációja, vagy a harmadik út: a fröccsöntőgépre szerelt lineáris kiszedő a kiszedésre, a gép mellett álló cobot az utóműveletekre.
Összegzés
A cobot nem a hagyományos robot olcsóbb változata, hanem más eszköz más feladatra. Akkor jó döntés, ha a rugalmasság, a kis helyigény és a házon belüli programozhatóság többet ér, mint a sebesség. Az első lépés mindig ugyanaz: mérjük meg a jelenlegi folyamatot (ciklusidő, kezelői idő, átállások, veszteségek), és csak ezután válasszunk technológiát.
Ha szeretné tudni, hogy az Ön üzemében melyik gép mellett hozna valódi eredményt az automatizálás, keressen bizalommal elérhetőségeimen.
Források
30 percben segítek eldönteni, érdemes-e továbbmenni. Ingyenes és kötelezettségmentes.
Esettanulmányok, számítási minták és vezetői szempontok — ritkán, és csak ha érdemi mondanivalóm van. Leiratkozás egy kattintással.